Введите данные о продукте (такие как цвет, размер, материалы и т. д.) и другие особые требования, чтобы получить точную цену.

оставить сообщение

Если вас заинтересовала наша продукция и вы хотите узнать более подробную информацию, пожалуйста, оставьте сообщение здесь, мы ответим вам как можно скорее.
представлять на рассмотрение
другой

Блог

Дом

Блог

Последний блог
ТЕГИ
  • Пятиосевая мостовая пила против трехосевой мостовой пилы: что может резать каждая из этих машин?
    Пятиосевая мостовая пила против трехосевой мостовой пилы: что может резать каждая из этих машин?
    Nov 03, 2026
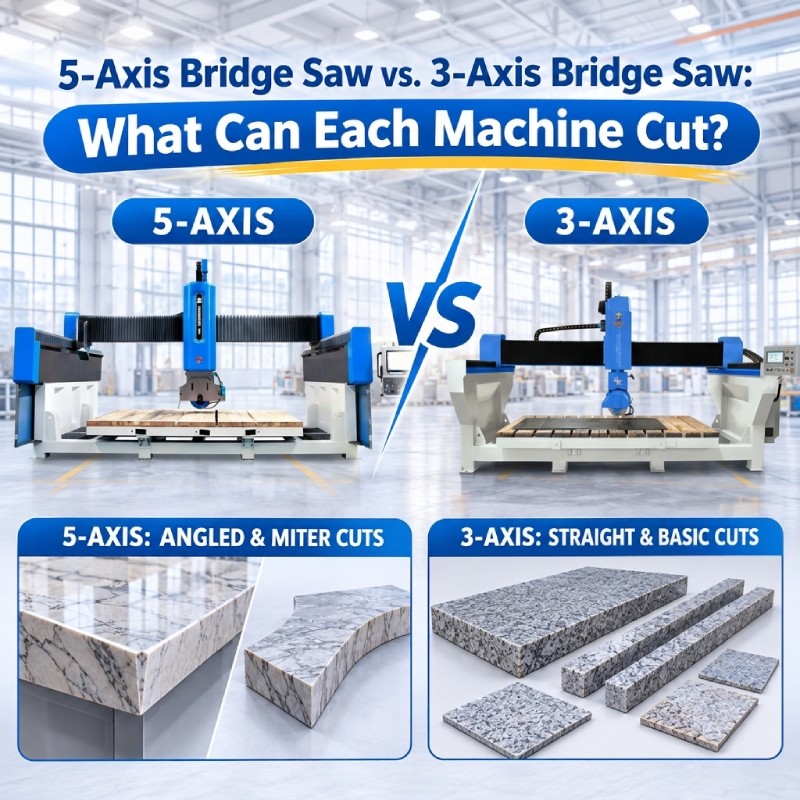
    При покупке Мостовая пила с ЧПУ В цехе по обработке камня часто упускается из виду один важный вопрос: какие виды каменных изделий может резать станок? Трехосевая мостовая пила и пятиосевая мостовая пила могут выглядеть похожими, но их режущие возможности различаются. Главное различие заключается в способе перемещения, вращения и приближения пильного полотна к поверхности камня. Трехосевая мостовая пила, как правило, предназначена для обычной прямой резки и базовой обработки камня. Пятиосевая мостовая пила обеспечивает дополнительные вращательные движения, позволяя выполнять более сложные операции резки, включая угловые разрезы, скосы и косые соединения. Понимание этих различий помогает производителям каменной кладки выбирать оборудование в соответствии с их реальными производственными потребностями, а не просто приобретать станок с большим количеством осей. 1. Как работает 3-осевая мостовая пила?Трехосевой мостовой станок с ЧПУ обычно работает посредством трех линейных перемещений:Ось X: перемещает мост или режущий узел вдоль рабочей зоны.Ось Y: управляет поперечным перемещением режущей головки.Ось Z: перемещает пильный диск вертикально для регулирования глубины реза. В автоматическом режиме резки пильный диск обычно сохраняет фиксированное положение. В зависимости от конфигурации станка, рабочий стол или диск могут также поддерживать ручное или механическое позиционирование для определенных операций. Что может распилить 3-осевая мостовая пила?Стандартная 3-осевая мостовая пила подходит для многих распространенных задач по обработке камня: 1. Прямая резка плит:Разрезает большие гранитные, мраморные и кварцевые плиты на более мелкие секции для дальнейшей обработки.2. Прямоугольные каменные панели:Производит прямоугольные и квадратные элементы для напольных покрытий, облицовки стен и архитектурного декора.3. Заготовки для кухонных столешниц:Распиливает каменные плиты на заготовки стандартных размеров для столешниц, после чего обрабатывает кромки, делает углубление под мойку и выполняет другие отделочные работы.4. Каменные полосы и бордюры:Производит узкие полосы для плинтусов, декоративных бордюров и других стандартных элементов из камня. Для цехов, в основном занимающихся обработкой плоских каменных плит и стандартных прямоугольных изделий, 3-осевая мостовая пила может стать практичным и экономичным решением. 2. Как работает 5-осевая мостовая пила?Пятиосевой мостовой станок с ЧПУ сочетает в себе три линейных перемещения с двумя дополнительными вращательными движениями. Три линейные оси управляют положением режущей головки, а две вращательные оси позволяют лезвию изменять направление и угол резки. В зависимости от конструкции станка, дополнительные движения обычно описываются следующим образом:Ось А: вращательное движение вокруг одной оси.Ось С: Вращение вокруг другой оси, часто используемое для изменения направления резания лезвия.Названия осей и механическая компоновка могут различаться у разных производителей. Благодаря этим дополнительным движениям пильный диск может приближаться к камню под разными углами, а не оставаться в одном фиксированном положении для резки. Что может распилить 5-осевая мостовая пила?1. Косые срезы под углом 45 градусов:Создает угловые соединения для кухонных столешниц, кухонных островов с эффектом водопада и каменной мебели. Эти соединения помогают двум каменным элементам соединиться, обеспечивая более аккуратный вид углов.2. Скошенные края камня:Изготавливает скошенные кромки для столешниц, декоративных панелей и элементов архитектурной каменной кладки на заказ.3. Диагональные и многоугловые разрезы:Позволяет резать камень в разных направлениях без необходимости многократно вручную переставлять заготовку.4. Изготовление столешниц нестандартной формы:Обрабатывает некоторые детали неправильной формы и элементы столешниц, в зависимости от траектории резки станка и возможностей программного обеспечения.5. Специализированные архитектурные каменные элементы:Поддерживает выполнение специализированных задач резки, связанных с угловыми поверхностями, деталями из камня необычной формы и другими компонентами, требующими более гибкого позиционирования лезвия. Важно понимать, что 5-осевой станок для резки мостов Это по-прежнему станок для резки пильным полотном. Он не заменяет автоматически станок для резьбы по камню с ЧПУ или гидроабразивную резку. Для резки кривых, сложных внутренних отверстий и детальной трехмерной резьбы может потребоваться другое оборудование.3. Пятиосевая и трехосевая мостовая пила: в чем основные различия?Приведенное ниже сравнение объясняет различия с точки зрения обработки камня.Сравнение3-осевая мостовая пила5-осевая мостовая пилаКоличество осей35ДвижениеТри линейных движенияТри линейных + два вращательных движенияОриентация лезвияОбычно это исправляется во время автоматической резки.Может вращаться и наклонятьсяПрямая резкаДаДаПрямоугольная резкаДаДаДиагональная резкаЗависит от конфигурацииПоддерживаетсякосой срез под углом 45°Ограниченные возможности или требуется дополнительная настройкаПоддерживаетсяРезка под угломВ целом ограниченныйПоддерживаетсяСложные траектории резкиБолее ограниченныйБолее гибкийТипичные области примененияПлиты, плитка, столешницыСтолешницы со скошенными углами, угловые элементы, изделия из камня на заказ.Наиболее подходит дляСтандартная обработка камняОбработка камня по индивидуальному заказу и под разными угламиПримечание: Фактические возможности зависят от механической конструкции станка, диапазона осей вращения, характеристик лезвий, конфигурации рабочего стола и программного обеспечения ЧПУ. Одно только количество осей станка не гарантирует возможность выполнения всех операций резки.4. Какие изделия из камня может производить каждая машина?Выбор мостовой пилы становится проще, если сравнить ее с продукцией, производимой в камнеобрабатывающей мастерской. Продукция подходит для обеих машин.Стандартные гранитные и мраморные столешницыСтолешницы для ванных комнатПрямоугольная напольная плиткаСтеновые панели из камняСтандартные каменные плитыДекоративные каменные элементы прямой огранки Изделия, которые выигрывают от 5-осевой обработкиКухонные столешницы, скошенные под углом 45 градусовКухонные острова с водопадомКомпоненты из скошенного камняУгловые каменные панели, изготовленные на заказ.Некоторые нестандартные профили столешницСпециализированные архитектурные каменные компонентыНапример, мастерской, производящей стандартные прямоугольные кухонные столешницы, может быть достаточно 3-осевой мостовой пилы. Однако производителю столешниц в форме водопада со скошенными углами может быть полезна 5-осевая мостовая пила, поскольку пильное полотно может изменять свой наклон и направление резки для обработки необходимых соединений. Изогнутые профили следует оценивать отдельно: станок должен иметь подходящее программное обеспечение для контурной резки и совместимую траекторию резки. Для очень крутых кривых может потребоваться гидроабразивная резка или другое специализированное оборудование. 5. Почему количество осей имеет значение при обработке камня?Количество осей влияет не только на движение станка. Оно также определяет, насколько гибко режущий инструмент может подходить к заготовке. Меньше ручной перестановкиПятиосевая мостовая пила может выполнять определенные операции резки под углом за счет запрограммированных перемещений полотна, что снижает необходимость многократного ручного позиционирования. Больше возможностей для резкиДополнительные вращательные движения позволяют обрабатывать различные углы и фаски резки, чего трудно достичь с помощью обычного лезвия с фиксированной ориентацией. Повышенная гибкость при выполнении индивидуальных заказов.Когда клиенты заказывают столешницы по индивидуальному проекту, кромки в виде водопада или специальные каменные элементы, 5-осевой станок может предоставить больше возможностей для обработки. Однако большее количество осей не означает автоматически более высокую производительность при выполнении каждой задачи. Для больших объемов простых прямых распилов правильно сконфигурированная 3-осевая мостовая пила может оказаться более экономичным вариантом. 6. Как выбрать между 3-осевой и 5-осевой мостовой пилой?Перед приобретением станка для резки камня с ЧПУ следует учесть следующие факторы. 1. Ваша основная продукция из камняЕсли ваш бизнес в основном занимается обработкой прямоугольных плит, плитки и стандартных столешниц, то 3-осевой мостовой станок может удовлетворить ваши потребности. Если вы часто производите столешницы со скошенными углами, угловые компоненты и изделия из камня на заказ, рассмотрите возможность приобретения 5-осевой модели. 2. Ваши требования к раскроюПеречислите необходимые операции резки, включая прямую резку, диагональную резку, резку под углом 45 градусов, снятие фаски и обработку деталей нестандартной формы. Обратитесь к производителю с просьбой подтвердить, какие операции поддерживаются предлагаемой конфигурацией оборудования. 3. Эффективность производстваПодумайте, включает ли ваш текущий производственный процесс многократное ручное перемещение заготовки, несколько переналадок или дополнительное режущее оборудование. Пятиосевой станок может сократить количество этих этапов, если необходимые операции могут быть выполнены за одну запрограммированную настройку. 4. Инвестиции и будущее развитиеТрехосевая мостовая пила, как правило, является более простым в приобретении вариантом для стандартных работ по резке. Пятиосевая мостовая пила может больше подойти для мастерских, планирующих расширить производство и заняться изготовлением изделий из камня на заказ. Правильный выбор зависит от вашего ассортимента продукции, объёма производства, затрат на рабочую силу и ожидаемой окупаемости инвестиций. 7. Что следует уточнить перед покупкой мостовой пилы с ЧПУ?Перед оформлением заказа не стоит сосредотачиваться только на том, имеет ли станок три или пять осей. Запросите подтверждение у производителя:Максимальные размеры и толщина обрабатываемого камня.Диаметр пильного полотна и мощность шпинделя.Диапазон перемещения по оси вращения и угол наклона.Поддерживается ли резка под углом 45 градусов?Поддерживает ли станок автоматические программы резки.Система ЧПУ-управления и совместимое программное обеспечение для проектирования.Размеры рабочего стола и требования к нагрузке.Установка, обучение операторов и послепродажная техническая поддержка.Практический способ оценить станок — предоставить производителю собственные чертежи камня и попросить продемонстрировать необходимые операции резки. 8. Jinzuan Machinery: Решения для резки камня с ЧПУ для различных задач.Компания Quanzhou Jinzuan Technology Co., Ltd. (Jinzuan Machinery) специализируется на оборудовании для обработки камня, включая станки с ЧПУ для резьбы по камню, мостовые пилы, многоосевые станки для резки камня, профилирующие станки и оборудование для полировки камня. Разные предприятия по обработке камня предъявляют разные производственные требования. Некоторым необходима эффективная резка прямых плит, в то время как другим требуется более гибкая обработка под разными углами. Компания Jinzuan Machinery предлагает различные конфигурации оборудования для поддержки разнообразных задач по обработке камня. При выборе подходящего оборудования клиенты могут обсудить с нашей командой материалы, из которых они работают (камень), размеры изделия, чертежи для раскроя и ожидаемую производительность. Ищете подходящую мостовую пилу с ЧПУ для вашей камнеобрабатывающей мастерской? Нужна помощь в выборе между 3-осевой и 5-осевой мостовой пилой? Контакт Цзиньцзуань Информация о оборудовании, рекомендации по конфигурации и решение, основанное на ваших требованиях к обработке камня. 
    ЧИТАТЬ ДАЛЕЕ
  • Почему ломаются инструменты для резьбы по камню на станках с ЧПУ? 8 причин и решений.
    Почему ломаются инструменты для резьбы по камню на станках с ЧПУ? 8 причин и решений.
    Oct 28, 2026
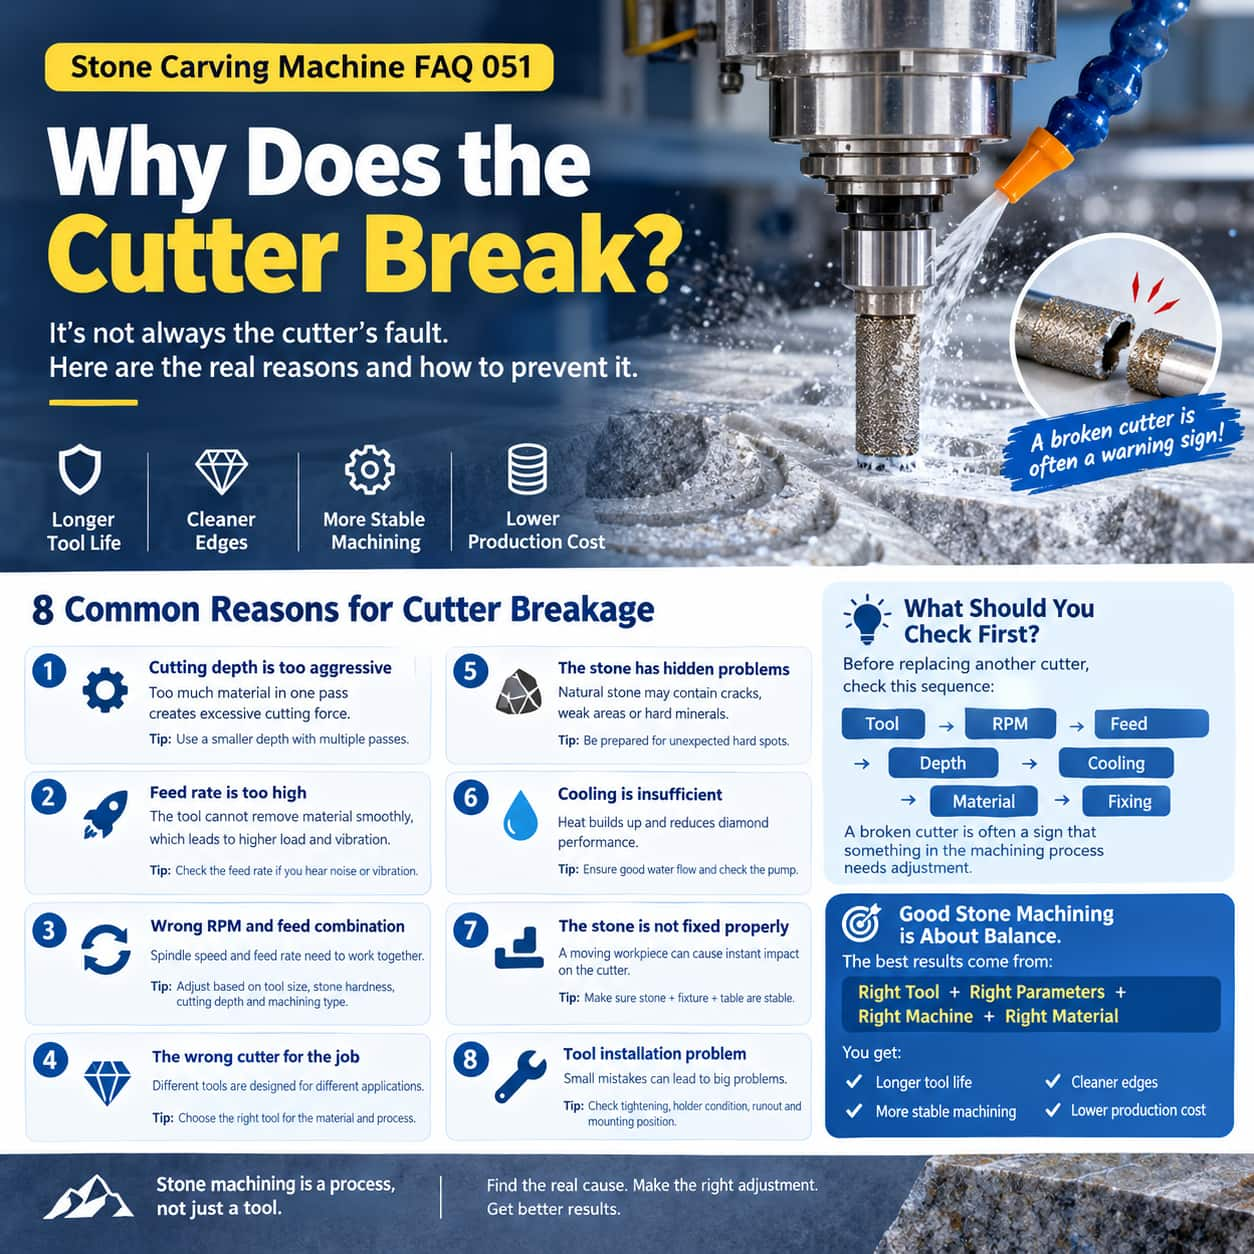
    Поломка режущего инструмента может остановить производство, повредить каменные поверхности и увеличить эксплуатационные расходы. Для операторов, использующих Станок для резьбы по камню с ЧПУПовторные поломки инструментов могут быть особенно неприятны при работе с гранитом, мрамором или другими натуральными камнями. Однако замена сломанной фрезы не всегда решает проблему. Во многих случаях причиной поломки инструмента являются неправильные параметры обработки, неподходящие режущие инструменты, недостаточное охлаждение или нестабильное положение заготовки. Понимание этих причин может помочь предприятиям по обработке камня сократить ненужную замену инструмента, повысить эффективность обработки и добиться более стабильных результатов резьбы. 1. Чрезмерная глубина резанияОдной из наиболее распространенных причин поломки режущего инструмента является попытка удалить слишком много камня за один проход. Когда глубина резания превышает рекомендуемую производителем мощность инструмента, сопротивление резанию значительно возрастает. Это создает дополнительную нагрузку на алмазный резец и может привести к сколам, изгибу или внезапному поломке. Риск особенно высок при обработке твердого гранита, толстых каменных блоков или рельефной резьбы. Как это предотвратить:Уменьшайте глубину резания при каждом проходе.При удалении больших объемов материала следует использовать несколько проходов.Регулируйте глубину резания в зависимости от твердости камня и диаметра инструмента.Перед окончательной обработкой используйте соответствующие методы черновой обработки.Удаление большего количества материала за один проход не обязательно означает ускорение производства. Сбалансированная стратегия резки часто обеспечивает более высокую общую эффективность. 2. Неправильная скорость подачиСкорость подачи определяет, насколько быстро режущий инструмент перемещается по камню. При слишком высокой скорости подачи инструмент может испытывать чрезмерное сопротивление резанию, вибрацию и ударные нагрузки. Эти условия могут ускорить износ или привести к поломке. Чрезмерно низкая скорость подачи также может создавать проблемы при определенных условиях, включая излишнее трение и износ инструмента. Как это предотвратить:Начните с параметров резания, рекомендованных производителем инструмента, и постепенно корректируйте их в зависимости от фактических условий обработки. При возникновении необычного шума, вибрации или чрезмерной нагрузки на шпиндель следует остановить обработку и проверить условия резания, прежде чем продолжать. 3. Неправильное сочетание скорости вращения шпинделя и скорости подачи.Для эффективной резки камня скорость вращения шпинделя (об/мин) и скорость подачи должны работать согласованно. Более высокая скорость вращения шпинделя не гарантирует автоматически лучшие результаты. Идеальное сочетание зависит от нескольких факторов:Диаметр и конструкция режущего инструментаГранит, мрамор или другие каменные объектыГлубина и ширина резкиЧерновые или чистовые операцииРекомендуемый производителем инструмента рабочий диапазонНапример, для обработки небольших алмазных гравировальных инструментов, предназначенных для создания сложных узоров, могут потребоваться иные параметры обработки, чем для более крупных черновых фрез. Как это предотвратить:Используйте подходящие настройки частоты вращения и скорости подачи для каждого инструмента и материала. Избегайте копирования одних и тех же параметров для разных размеров фрез или типов камней без предварительной проверки. 4. Использование неправильного алмазного режущего инструмента.Не все алмазные инструменты предназначены для одних и тех же задач обработки. Для различных каменных материалов и задач резьбы требуются разные конструкции резцов, характеристики алмазов и свойства связующего вещества. Например:Инструменты для черновой обработки: предназначены для эффективного удаления материала.Инструменты для финишной обработки: используются для улучшения детализации поверхности и качества резьбы.Инструменты для гравировки: подходят для нанесения надписей, узоров и тонкой декоративной работы.Алмазные инструменты, предназначенные для конкретных материалов: подбираются в соответствии со свойствами камня и требованиями к резке.Например, использование чистовой фрезы для черновой обработки больших объемов материала может привести к перегрузке инструмента и сокращению срока его службы. Как это предотвратить:Выбирайте режущий инструмент в зависимости от типа камня, стадии обработки и требуемой детализации резьбы. При обработке незнакомых материалов проконсультируйтесь с поставщиком инструмента. 5. Скрытые трещины и включения твердых минераловНатуральный камень не всегда имеет одинаковую структуру.Гранит и мрамор могут содержать внутренние трещины, минеральные вариации, твердые включения или слабые структурные участки, которые трудно обнаружить на поверхности. Когда режущий инструмент станка с ЧПУ сталкивается с неожиданным твердым включением или нестабильным участком, силы резания могут резко измениться. Это может привести к сколам, вибрации или поломке инструмента. Как это предотвратить:Перед обработкой каменные блоки необходимо осмотреть, особенно при работе с материалами, содержащими видимые трещины или имеющими неоднородную текстуру. При обработке незнакомого камня рекомендуется начинать с консервативных параметров резки и корректировать их после оценки производительности станка. 6. Недостаточное количество охлаждающей водыОхлаждение необходимо для многих операций обработки алмазными инструментами. В процессе резки трение генерирует тепло в зоне контакта инструмента и камня. Без достаточного охлаждения чрезмерные температуры могут ускорить износ инструмента и повредить режущую структуру алмаза. Недостаточное охлаждение также может затруднить удаление частиц камня из зоны резки. Как это предотвратить:Перед началом обработки проверьте подачу охлаждающей воды.Убедитесь, что вода достигает непосредственно зоны резки.Регулярно проверяйте водяной насос, шланги и форсунки.Устраните засоры, вызванные каменной пульпой или мусором.При обработке камня с использованием водяного охлаждения поддержание достаточного и постоянного потока воды является важной частью защиты инструмента. 7. Ненадежная фиксация камняДаже при подходящих параметрах резки плохо закрепленная заготовка может вызвать серьезные проблемы при обработке. Если камень смещается во время резьбы, режущий инструмент может испытывать внезапные ударные нагрузки. Это может повредить режущий инструмент, повлиять на точность резьбы или вызвать дефекты на поверхности камня. Как это предотвратить:Перед запуском станка для обработки камня с ЧПУ убедитесь, что камень надежно зафиксирован и все зажимы или опорные приспособления установлены правильно. В случае с каменными блоками неправильной формы может потребоваться дополнительная опора для предотвращения смещения или вибрации. 8. Неправильная установка инструментаИногда проблема заключается не в параметрах резки или самом камне, а в способе установки режущего инструмента. Неплотно закрепленный держатель инструмента, чрезмерное биение, поврежденная цанга или неправильное положение крепления могут привести к неравномерному усилию резания. Эти проблемы могут вызывать аномальную вибрацию и повышать риск поломки режущего инструмента. Как это предотвратить:Проверьте состояние держателя инструмента и цанги, убедитесь в надлежащей затяжке фрезы и при необходимости проверьте биение инструмента. Всегда следуйте инструкциям по установке, предоставленным производителем оборудования и инструментов. Как устранить частые поломки режущего механизмаЕсли ваш фрезерный станок с ЧПУ для обработки камня Если режущие инструменты постоянно ломаются, замена режущего инструмента без выяснения причины может привести к повторению той же проблемы.Систематическая проверка может помочь выявить реальную проблему.Выявленная проблемаВозможная причинаРекомендуемые действияРезец ломается во время глубокой резьбы.Чрезмерная глубина резанияУменьшите глубину и используйте несколько проходов.Сильная вибрация во время обработкиВысокая скорость подачи или нестабильная фиксацияОтрегулируйте скорость подачи и проверьте приспособления.Быстрый износ режущего инструментаНеправильные обороты двигателя или недостаточное охлаждениеПроверьте настройки шпинделя и водоснабжение.На некоторых участках камня происходит поломка режущего инструмента.Внутренние трещины или твердые включенияПроверьте материал и уменьшите нагрузку при резке.Некачественная обработка резьбы.Неподходящий инструмент или параметры обработкиВыберите подходящий чистовой резакПовторные поломки инструмента после заменыПроблема установки инструмента или его биения.Осмотрите держатель инструмента, цангу и крепление.Эти проверки помогают операторам выявлять распространенные проблемы, хотя точное решение зависит от конфигурации станка, характеристик режущего инструмента и типа обрабатываемого камня. Может ли более совершенный станок с ЧПУ для обработки камня снизить количество поломок инструмента?Правильно настроенный станок с ЧПУ для резьбы по камню может помочь поддерживать стабильные условия обработки, но одного лишь качества станка недостаточно, чтобы исключить поломку режущего инструмента. На качество резки могут влиять несколько характеристик станка:Жесткость конструкции станка: Жесткая конструкция станка помогает снизить нежелательные вибрации во время обработки камня.Производительность шпинделя: Подходящий шпиндель обеспечивает скорость и мощность, необходимые для выполнения предполагаемых операций резьбы.Управление движением: Постоянное перемещение по осям и надлежащий контроль подачи помогают поддерживать стабильные условия резания.Система охлаждения: Эффективная система водяного охлаждения обеспечивает отвод тепла и удаление загрязнений.В ДЖИНЗУАНЬ Что касается оборудования, мы понимаем, что успешная резьба по камню зависит от сочетания конфигурации станка, режущих инструментов, параметров обработки и характеристик материала. При изготовлении надписей на гранитных надгробиях, мраморных рельефных скульптур, архитектурных каменных украшений или сложных резных узоров крайне важно выбрать подходящее оборудование и методы обработки. Заключительные мыслиПоломка режущего инструмента не всегда является признаком низкого качества инструмента. Она также может указывать на необходимость корректировки процесса обработки. Перед заменой сломанного алмазного резца проверьте глубину резания, скорость подачи, скорость вращения шпинделя, условия охлаждения, устойчивость заготовки и правильность установки инструмента. Цель состоит не просто в том, чтобы продлить срок службы фрезы, а в том, чтобы добиться более эффективного и предсказуемого процесса обработки камня. Нужна помощь в выборе станка с ЧПУ для обработки камня при работе с гранитом или мрамором? Обратитесь в компанию JINZUAN Machinery, чтобы обсудить ваши потребности в обработке камня, области применения резьбы и производственные требования. Наша команда поможет вам подобрать подходящую конфигурацию оборудования для вашей мастерской.
    ЧИТАТЬ ДАЛЕЕ
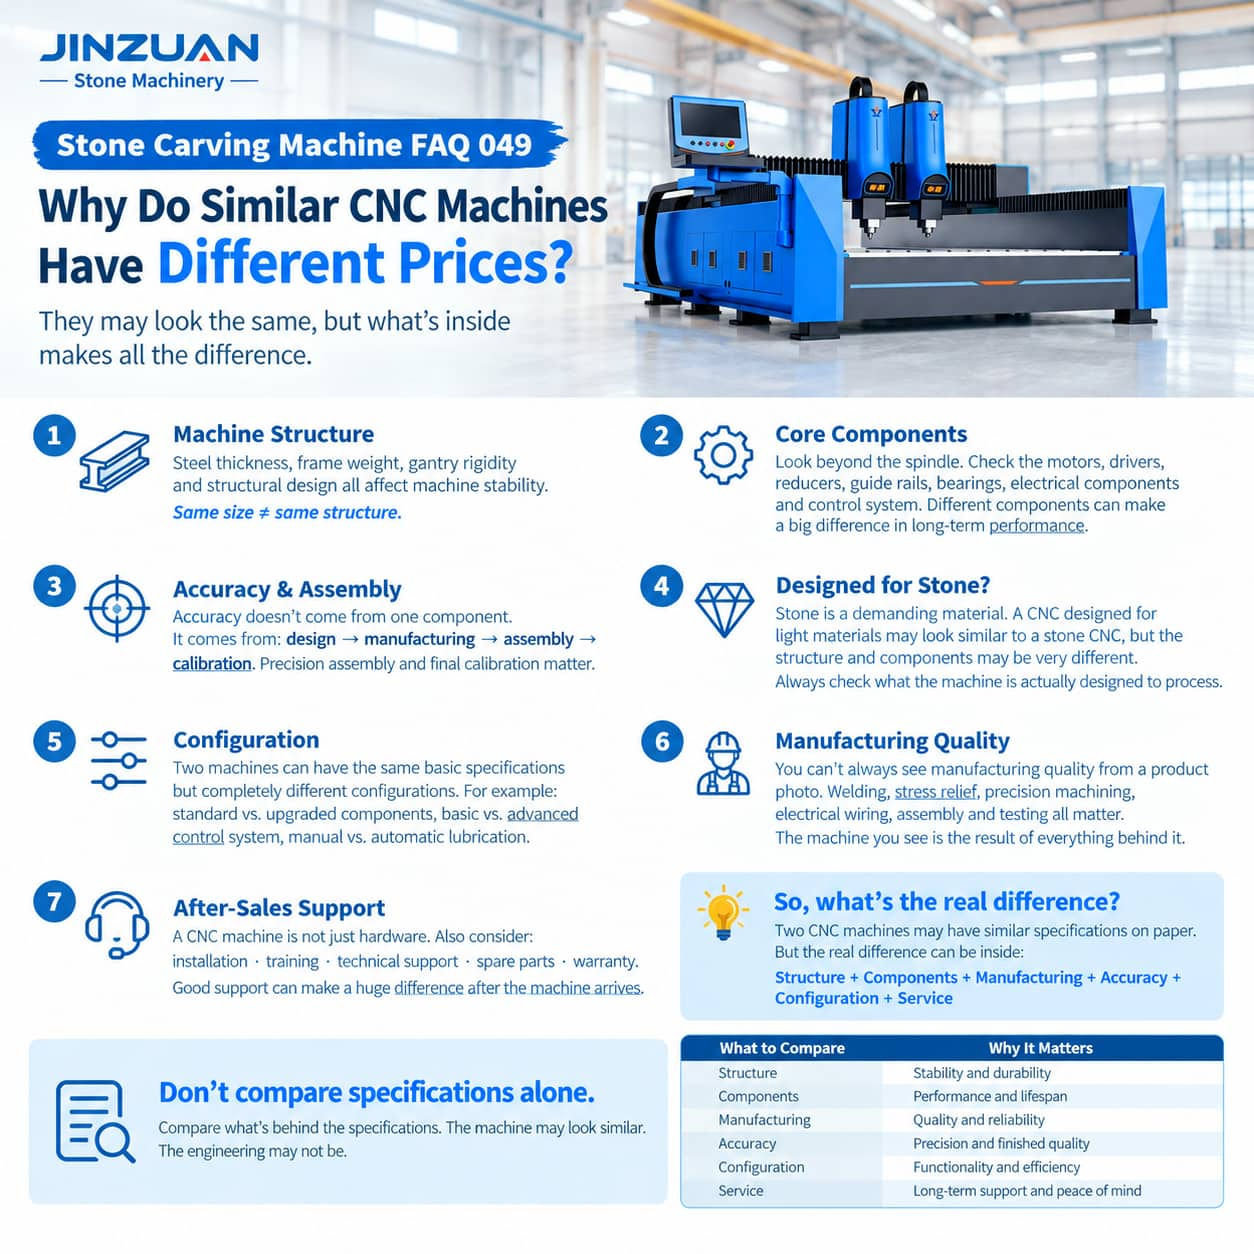
  • Одинаковые характеристики станков с ЧПУ, разные цены: что стоит за стоимостью?
    Одинаковые характеристики станков с ЧПУ, разные цены: что стоит за стоимостью?
    Oct 19, 2026
    При покупке Станок для резьбы по камню с ЧПУПокупатели часто сталкиваются с запутанной ситуацией: у двух станков одинаковые рабочие габариты, мощность шпинделя и количество осей, но их цены удивительно различаются. Всегда ли более высокая цена означает лучшее качество? Обязательно ли более дешевый станок с ЧПУ менее надежен? Не совсем. Разница в цене часто обусловлена ​​факторами, которые трудно определить по фотографиям товара или базовым техническим характеристикам. Конструкция машины, механические компоненты, производственные процессы, точность контроля и послепродажное обслуживание — все это может влиять на конечную стоимость. Понимание этих различий помогает камнеобрабатывающим заводам делать более разумные инвестиции, а не просто выбирать самое дешевое предложение. 1. Конструкция машины: одинаковые рабочие размеры, разная прочность.Рама станка является основой производительности станков с ЧПУ. Рассмотрим два 3-осевых станка для резьбы по камню с одинаковой рабочей зоной размером 1500 × 1500 мм. Хотя их габаритные размеры одинаковы, их конструктивные особенности могут существенно различаться. К важным структурным факторам относятся:Толщина стали: Толщина и расположение конструкционной стали влияют на жесткость каркаса.Вес станка: Распределение веса и конструкция влияют на устойчивость во время резки.Конструкция портала: Жесткий портал помогает снизить нежелательные вибрации во время работы.Обработка рамы: правильная сварка, снятие напряжений и прецизионная механическая обработка помогают поддерживать структурную точность.Каменные материалы, такие как гранит и мрамор, обладают значительным сопротивлением при резке, особенно при глубокой резьбе или непрерывной обработке. В машине с недостаточной жесткостью могут возникать вибрации, ухудшение качества поверхности или ускоренный износ компонентов. Следовательно, одинаковые рабочие размеры не обязательно означают одинаковое качество конструкции. 2. Основные компоненты: взгляд за пределы мощности шпинделяМощность шпинделя — одна из наиболее часто сравниваемых характеристик при покупке станка для гравировки по камню с ЧПУ. Однако мощность шпинделя в 11 кВт сама по себе не может определить общую производительность оборудования. Вся механическая и электрическая система имеет не меньшее значение. Важные компоненты включают в себя:Серводвигатели и драйверы: влияют на управление движением, скорость реакции и точность позиционирования.Направляющие и подшипники: обеспечивают плавное и точное перемещение под механическими нагрузками.Редукторы и трансмиссионные системы: влияют на передачу крутящего момента, люфт и устойчивость движения.Система ЧПУ: определяет доступные функции, выполнение программы и удобство эксплуатации.Электрические компоненты: влияют на надежность системы и требования к техническому обслуживанию.Система смазки: помогает защитить движущиеся компоненты и уменьшить износ. Например, два станка с ЧПУ могут использовать шпиндели мощностью 7,5 кВт, но различия в их направляющих, системах привода и конфигурациях управления могут привести к разным результатам обработки. При сравнении цен покупателям следует запрашивать подробный перечень комплектующих, а не полагаться только на технические характеристики шпинделя. 3. Производство и сборка: с чего начинается точность.Точность обработки на станках с ЧПУ не достигается простым использованием высококачественных компонентов. Это зависит от всего производственного процесса. Типичный производственный процесс включает в себя:Проектирование конструкций → Сварка → Снятие напряжений → Точная механическая обработка → Сборка → Калибровка → Испытания. Каждый этап вносит свой вклад в конечные характеристики машины. Например, неправильная юстировка портала может повлиять на точность перемещения даже при установке высококачественных линейных направляющих. Аналогичным образом, неправильно отрегулированные компоненты трансмиссии могут вызывать люфт или нестабильное движение. Перед покупкой покупатели могут задать производителям следующие вопросы:Процедуры изготовления каркаса и снятия напряженийУстановка и выравнивание направляющих рельсовметоды калибровки оборудованияЗаводские приемочные испытанияФактические результаты испытаний по резьбе по камнюСтанок, демонстрирующий точную работу в реальных условиях обработки камня, предоставляет более убедительные доказательства, чем одни лишь технические характеристики. 4. Действительно ли станок с ЧПУ предназначен для обработки камня?Не каждый фрезерный станок с ЧПУ подходит для обработки камня. Станки, предназначенные в первую очередь для обработки дерева, пенопласта или других легких материалов, могут напоминать станки для резьбы по камню с ЧПУ, но их конструкция и требования к эксплуатации могут отличаться. Обработка камня часто включает в себя:Повышенная устойчивость к порезамПостоянное воздействие воды и абразивной суспензииТяжелые заготовкиУвеличенные циклы обработкиВысокие требования к отделке поверхности.При проектировании специализированного станка для резьбы по камню с ЧПУ следует учитывать эти условия работы. Например, для длительной обработки камня важными факторами являются соответствующая жесткость конструкции, защита компонентов, системы охлаждения и смазки. Покупателям также следует убедиться, что станок подходит для предполагаемых задач, таких как резьба по мрамору, нанесение надписей на гранит, гравировка каменных колонн или декорирование архитектурных элементов из камня. Важный вопрос заключается не только в том, что может вырезать станок, но и в том, предназначен ли он для стабильного выполнения этой работы. 5. Конфигурация оборудования: стандартное или индивидуальное оборудование.Два станка для обработки камня с ЧПУ могут иметь идентичные базовые характеристики, но разные дополнительные опции. Например, стандартный 3-осевой станок может быть оснащен дополнительными функциями в зависимости от производственных требований заказчика. Возможные различия в конфигурации включают:Стандартная мощность шпинделя против модернизированной мощности шпинделяСтандартный ход по оси Z против увеличенного хода по оси ZОсновные функции управления против дополнительных возможностей управленияРучная смазка против автоматической смазкиСтандартная плоская гравировка против опциональной обработки с вращающейся осьюОдноголовочная обработка против многоголовочной обработкиЗавод по обработке камня, специализирующийся в основном на производстве плоских рельефных панелей, может потребовать иной конфигурации оборудования, чем завод, производящий цилиндрические колонны или крупные декоративные каменные элементы. Дополнительные функции увеличивают первоначальные инвестиции, но они также могут расширить вычислительные возможности машины. Наилучшая конфигурация не обязательно самая дорогая. Это та, которая соответствует фактическим производственным потребностям покупателя. 6. Послепродажное обслуживание: стоимость, которую покупатели часто упускают из виду.Приобретение станка для резьбы по камню с ЧПУ — это долгосрочная инвестиция. После доставки оборудования важной частью процесса владения становятся его установка, обучение операторов, техническое обслуживание и техническая поддержка. Перед выбором поставщика покупателям следует подтвердить следующее:Доступны ли инструкции по установке?Предоставит ли поставщик обучение операторов?Как осуществляется дистанционная диагностика технических проблем?Доступны ли в продаже часто используемые запасные части?Что именно покрывает гарантия?Как осуществляется международная доставка запасных частей?Для зарубежных камнеобрабатывающих заводов наличие технической поддержки может напрямую влиять на скорость возобновления производства после поломки оборудования. Более низкая первоначальная цена может стать менее привлекательной, если трудности с установкой, недоступность запасных частей или длительный простой приведут к увеличению эксплуатационных расходов. 7. Цена покупки против долгосрочных эксплуатационных расходовЦена покупки представляет собой лишь часть общих инвестиций. Покупателям также следует учитывать потребление электроэнергии, износ инструментов, расходы на техническое обслуживание, эффективность производства и возможные простои. Например, станок А может стоить дешевле на начальном этапе, в то время как станок В предлагает функции, которые снижают требования к техническому обслуживанию или повышают эффективность обработки. Однако эти преимущества следует оценивать, исходя из реальных условий производства, а не на основе предположений. Полезный способ сравнения машин:Общая стоимость владения = Цена покупки + Установка + Эксплуатационные расходы + Техническое обслуживание + Расходы на простой Для камнеобрабатывающих заводов, планирующих непрерывное производство, общая стоимость за несколько лет может оказаться более важной, чем первоначальная разница в цене. 8. Как сравнить цены на станки для резьбы по камню с ЧПУПрежде чем принимать решение о покупке, запросите у разных поставщиков коммерческие предложения, основанные на одинаковых требованиях к обработке. Убедитесь, что сравнение включает в себя конструкцию машины, основные модели компонентов, дополнительное оборудование и условия послепродажного обслуживания. Практический контрольный список для закупок должен включать в себя:Коэффициент сравненияЧто проверитьПочему это важноКонструкция машиныТолщина стали, конструкция портала, конструкция рамы.Влияет на жесткость и стабильность обработки.Шпиндельная системаМощность, диапазон скоростей, метод охлажденияВлияет на пригодность для различных задач резьбы.Компоненты движенияДвигатели, приводы, направляющие рельсы, редукторыВлияет на точность и надежность движений.Система ЧПУ-управленияФункции, совместимость программного обеспечения, интерфейс управленияВлияет на удобство использования и вычислительные возможности.Качество производстваСварка, снятие напряжений, сборка, калибровкаСпособствует точности и согласованности.Конфигурация машиныВращающаяся ось, перемещение по оси Z, смазка, дополнительные функции.Определяет гибкость примененияПослепродажное обслуживаниеОбучение, гарантия, техническая поддержка, запасные частиПомогает снизить сложности с техническим обслуживанием и время простоя.Совокупные затраты на владениеПриобретение, установка, техническое обслуживание, эксплуатацияПомогает оценить долгосрочную инвестиционную ценность.Такой подход упрощает определение того, что входит в каждое предложение и почему цены различаются. Вывод: Сравнивайте не только технические характеристики, но и инженерные решения.Два Станки для гравировки по камню с ЧПУ На фотографиях они могут выглядеть почти одинаково и иметь схожие технические параметры. Но их реальная ценность зависит не только от внешнего вида. Конструкция станка, выбор компонентов, точность изготовления, конфигурация и послепродажная поддержка — все это влияет на конечную цену. Более дорогая машина не обязательно является лучшим выбором, и более дешевая машина не обязательно хуже. Главное — понимать, за что вы платите и соответствует ли оборудование вашим производственным требованиям. В ДЗИНЗУАНЬ В нашем ассортименте оборудования для ЧПУ-резки по камню, включая каменные рельефы, архитектурные украшения, колонны, памятники и изделия из камня на заказ. Независимо от того, нужен ли вам стандартный 3-осевой станок для резьбы по камню или индивидуальное многоосевое решение, наша команда поможет вам оценить подходящие конфигурации станка, исходя из используемых материалов, габаритов обрабатываемой детали и производственных потребностей. Ищете станок для резьбы по камню с ЧПУ? Свяжитесь с компанией JINZUAN Machinery, чтобы обсудить ваш проект и запросить подробную смету на станок.
    ЧИТАТЬ ДАЛЕЕ
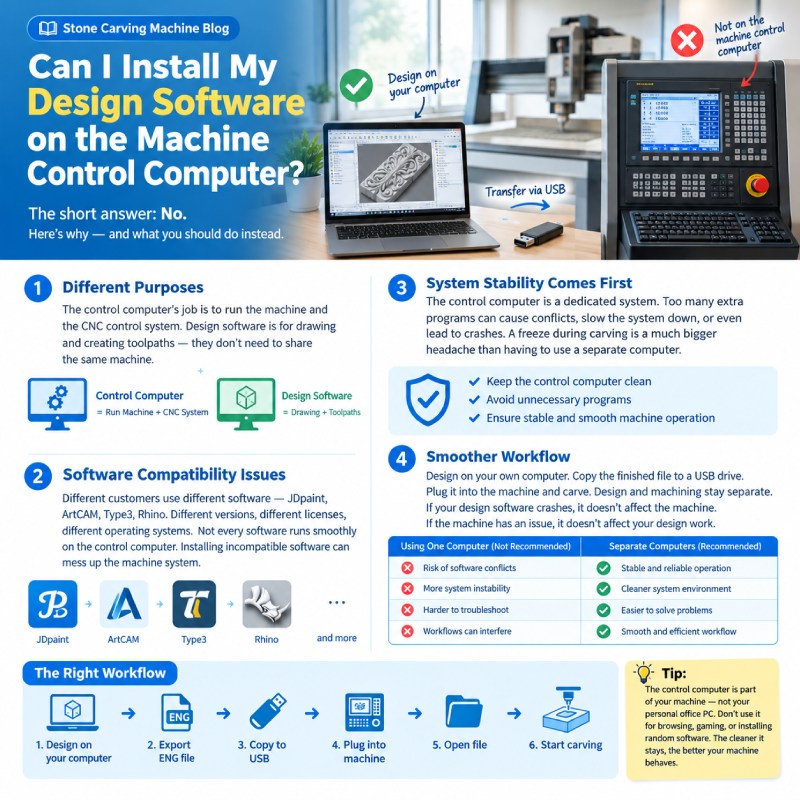
  • Можно ли установить программное обеспечение для проектирования на компьютер управления станком с ЧПУ?
    Можно ли установить программное обеспечение для проектирования на компьютер управления станком с ЧПУ?
    Oct 12, 2026
    Почему важно разделять проектирование с ЧПУ и управление станком.При эксплуатации Станок для резьбы по камню с ЧПУВозможно, вас заинтересует вопрос: можно ли установить JDpaint, ArtCAM, Type3 или Rhino непосредственно на управляющий компьютер станка? С технической точки зрения, некоторые программы проектирования могут работать на определенных управляющих компьютерах. Однако... Компания JINZUAN Machinery рекомендует использовать отдельный компьютер для проектирования обработки камня и подготовки траектории движения инструмента. Причина проста: у вашего проектного компьютера и компьютера управления ЧПУ разные задачи. Раздельное управление помогает уменьшить конфликты программного обеспечения, защищает рабочую среду станка и упрощает ежедневную работу по резьбе по камню. 1. Компьютеры для проектирования и компьютеры для управления ЧПУ выполняют разные задачи.Процесс обработки камня на станке с ЧПУ обычно включает два этапа: подготовку проекта и выполнение программы обработки. Ваш компьютер для проектирования выполняет творческие и программные задачи, такие как:- Создание надписей и декоративных узоров для надгробий.- Разработка 2D и 3D каменных рельефов- Подготовка деталей колонн и элементов архитектурной каменной кладки.- Создание траекторий обработки с помощью совместимого программного обеспечения CAM.- Предварительный просмотр и корректировка программ резьбы перед началом производства. Компьютер управления станком обрабатывает технологические операции, в том числе:- Загрузка и выполнение совместимых программ для станков с ЧПУ.- Управление перемещениями осей станка- Управление работой шпинделя и параметрами обработки.- Мониторинг состояния оборудования и отображение системной информации.Например, при изготовлении гранитного надгробия с надписями и цветочными рельефами, вы можете завершить разработку дизайна и подготовку траектории обработки на своем офисном компьютере. После того, как файл для обработки будет готов, передайте его на станок с ЧПУ для обработки камня. Нет необходимости запускать весь процесс проектирования на управляющем компьютере станка. 2. Установка дополнительного программного обеспечения может вызвать проблемы совместимости.В цехах по обработке камня используются различные программы проектирования и автоматизированного проектирования (CAM) в зависимости от вида продукции и производственных требований. К числу распространенных программ относятся JDpaint, ArtCAM, Type3 и Rhino. Однако эти программы имеют разные системные требования, методы лицензирования и версии программного обеспечения. Установка их непосредственно на компьютер управления станком с ЧПУ может привести к ряду проблем:- Несовместимость операционных систем: Для некоторых версий программного обеспечения требуются операционные системы или компоненты, которые данный компьютер не поддерживает.- Конфликты водителей: Дополнительные программные или аппаратные драйверы могут создавать помехи существующей среде управления.- Более высокое потребление ресурсов: Крупные 3D-модели и сложные расчеты траектории движения инструмента могут потреблять значительные объемы памяти и вычислительные мощности.- Неожиданные изменения в системе: Установка или обновление программного обеспечения может изменить настройки, необходимые для системы управления ЧПУ.Для станка для резьбы по камню, работающего несколько часов над детальным рельефным проектом, особенно важно избегать ненужных изменений в программном обеспечении. 3. Специализированный управляющий компьютер помогает поддерживать стабильную обработку.Представьте, что ваш станок с ЧПУ для резьбы по камню находится на полпути к завершению создания детального мраморного рельефа. Программа работает уже три часа, и станок приближается к завершающей стадии. Теперь представьте, что какое-либо постороннее приложение начинает потреблять системные ресурсы, вызывает неожиданное уведомление или приводит к зависанию компьютера. Не каждая дополнительная программа вызовет проблемы при обработке, но ненужные приложения создают риски, которых можно избежать. A специализированный компьютер управления ЧПУ помогает поддерживать более предсказуемую рабочую среду. В компании JINZUAN Machinery мы рекомендуем использовать бортовой компьютер станка исключительно для работы с ЧПУ, а не для просмотра веб-страниц, игр, офисных приложений или установки постороннего программного обеспечения. Цель состоит не в том, чтобы заставить управляющий компьютер выполнять больше задач. Цель — обеспечить надежное выполнение станком с ЧПУ его основной задачи. 4. Раздельные компьютеры упрощают процесс резьбы по камню.Использование отдельных компьютеров не означает усложнения производства. Во многих цехах это, наоборот, повышает эффективность. Например, пока ваш станок с ЧПУ вырезает каменную колонну, ваш дизайнер может использовать другой компьютер для подготовки следующего варианта дизайна колонны или надгробного камня. После завершения текущей обработки можно передать на станок следующую программу. Такая организация процесса позволяет одновременно проводить подготовку проекта и обработку камня.Сравнение: Один компьютер против нескольких компьютеровСравнениеРазработка программного обеспечения на управляющем ПКОтдельный проектный компьютерОсновная функцияСочетание проектирования и управления машинами.Специализированная разработка и управление оборудованием.Совместимость программного обеспеченияТребуются дополнительные проверки совместимости.Большая гибкость для программного обеспечения проектированияСтабильность системыБольше потенциальных конфликтов программного обеспеченияМеньше ненужных программ на управляющем ПК.МногозадачностьДизайн может конкурировать с операциями ЧПУ.Процесс проектирования может продолжаться и во время обработки.Поиск неисправностейБолее сложная программная средаУпрощает выявление проблем проектирования и управления.Рекомендуемая настройкаВ целом не рекомендуется.Рекомендовано компанией JINZUAN Machinery.  5. Как перенести файлы дизайна на станок с ЧПУ для резьбы по камню.Для ДЗИНЗУАНЬ станки для резьбы по камню с использованием совместимого оборудования Конфигурация системы управления ЧПУ WeihongОбычно рабочий процесс включает в себя подготовку проекта на отдельном компьютере и перенос программы обработки на станок. Шаг 1: Создайте дизайн камня.Используйте совместимое программное обеспечение для создания необходимых надписей, декоративного рельефа или архитектурного каменного узора. Шаг 2: Сгенерируйте траекторию обработки.В зависимости от типа камня и требований к резьбе, выберите подходящие режущие инструменты, методы обработки, глубину резания и другие параметры. Шаг 3: Экспорт программы обработкиДля совместимых конфигураций Weihong экспортируйте необходимый файл ENG, используя соответствующие настройки постобработки. Для других систем ЧПУ могут потребоваться файлы других форматов. Шаг 4: Перенесите файл с помощью USB-накопителя.Скопируйте готовую программу обработки на USB-накопитель и подключите его к компьютеру управления станком. Шаг 5: Загрузите и проверьте программу.Откройте файл в системе управления ЧПУ. Проверьте зону обработки, настройки координат, информацию об инструменте и совместимость программы. Шаг 6: Начните резьбу.После проведения необходимых проверок безопасности и подтверждения надлежащего крепления заготовки, приступайте к обработке. Этот рабочий процесс можно использовать для многих видов резьбы по камню, включая гранитные надгробия, мраморные рельефы, декоративные панели и архитектурные элементы из камня. В заключение: сохраняйте гибкость проектирования и сосредоточьтесь на управлении оборудованием.Станок для резьбы по камню с ЧПУ — это производственный инструмент, и управляющий им компьютер следует рассматривать как часть этого оборудования. Размещение программного обеспечения для проектирования на отдельном компьютере обеспечивает вашей мастерской большую гибкость в создании и изменении дизайнов из камня, сохраняя при этом выделенную среду для обработки на станках с ЧПУ. Независимо от того, занимаетесь ли вы изготовлением надгробий, мраморных рельефов, декоративных колонн или архитектурных элементов из камня, хорошо организованный рабочий процесс от проектирования до обработки может помочь сократить количество ненужных перерывов. Компания JINZUAN Machinery предлагает станки с ЧПУ для резьбы по камню, предназначенные для различных задач обработки камня, а также консультации по эксплуатации станков и совместимым технологиям обработки. Если вы не уверены, какое программное обеспечение для проектирования или формат файла подходит для вашего компьютера, свяжитесь с нашей командой для получения помощи, прежде чем устанавливать дополнительные программы.
    ЧИТАТЬ ДАЛЕЕ
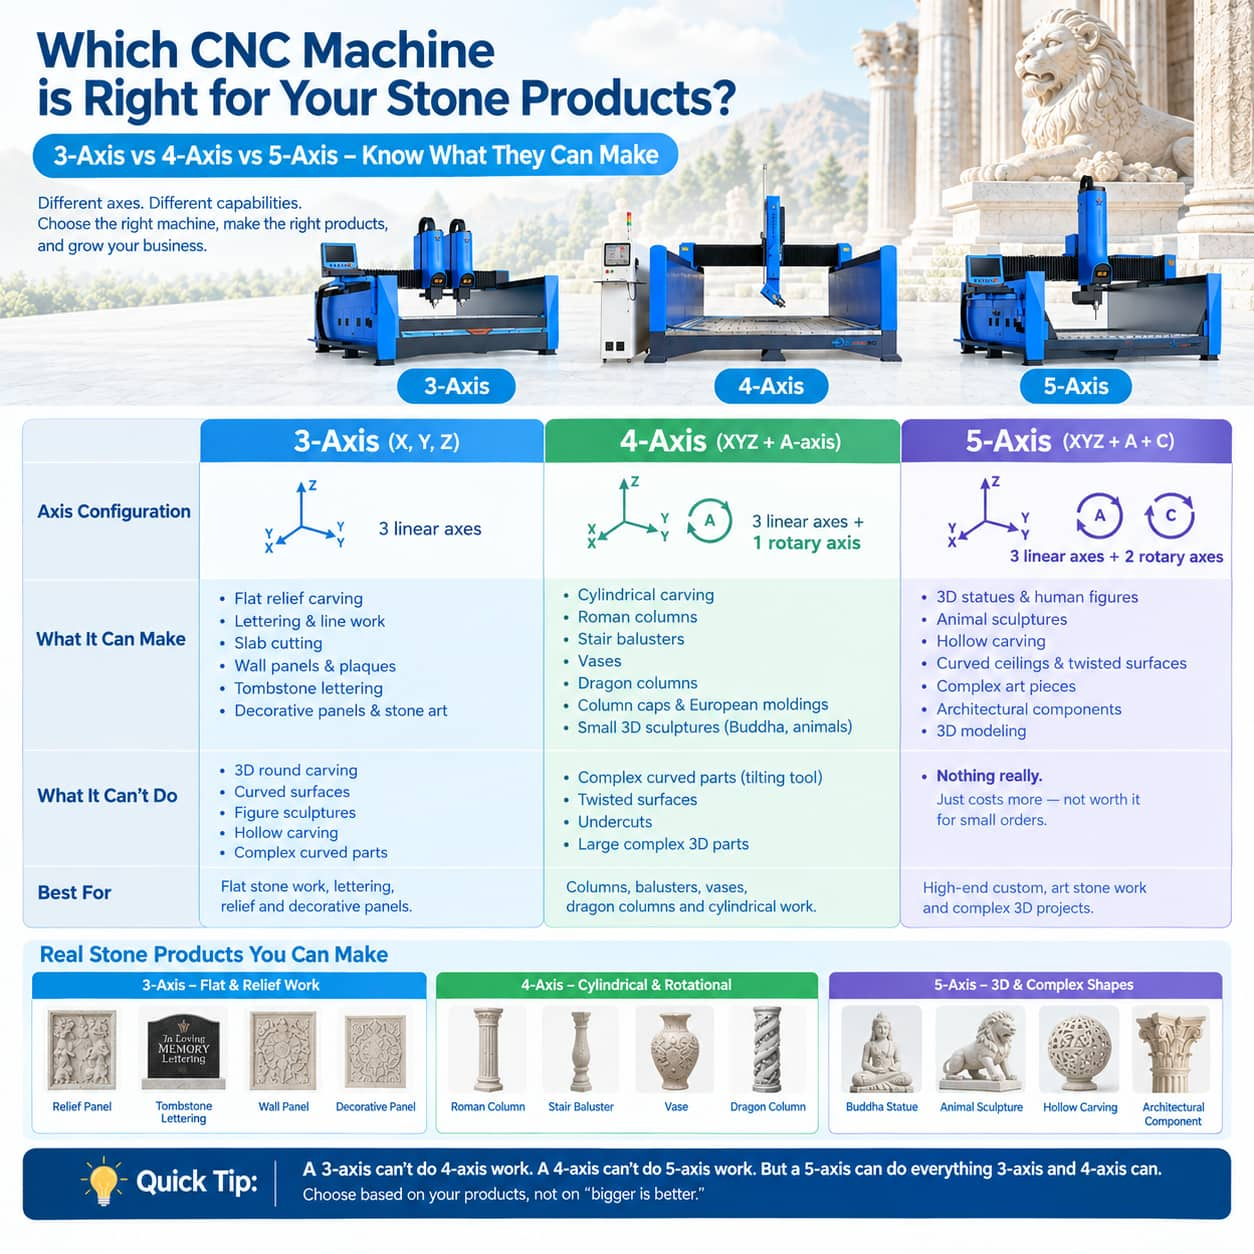
  • 3-осевые, 4-осевые и 5-осевые станки с ЧПУ для обработки камня: что может производить каждый из них?
    3-осевые, 4-осевые и 5-осевые станки с ЧПУ для обработки камня: что может производить каждый из них?
    Sep 22, 2026
    При выборе Станок для резьбы по камню с ЧПУМногие покупатели в первую очередь обращают внимание на количество осей. Но более полезный вопрос: какие изделия из камня вам нужно изготовить? Трехосевые, четырехосевые и пятиосевые станки с ЧПУ используют разные конфигурации движения, что напрямую влияет на то, как режущий или гравировальный инструмент будет приближаться к камню. Понимание этой разницы поможет вам подобрать станок, соответствующий вашим реальным изделиям, вместо того, чтобы просто выбирать станок с наибольшим количеством осей. От надписей на надгробных камнях и плоских рельефов до колонн, балясин, статуй и сложных трехмерных каменных скульптур — каждая конфигурация оси имеет свой типичный диапазон применения. 1. Что означает «ось» на станке с ЧПУ для обработки камня?Прежде чем сравнивать станки, полезно понять, за что именно отвечают оси. Стандартный 3-осевой станок с ЧПУ для резьбы по камню перемещается вдоль трех линейных направлений:Ось X: левая и праваяОсь Y: передняя и задняя частиОсь Z: вверх и вниз В 4-осевом станке добавляется вращательная ось, позволяющая заготовке или инструменту вращаться во время обработки. Пятиосевой станок добавляет еще одно вращательное движение, позволяя режущей головке приближаться к камню с разных сторон и обрабатывать более сложные поверхности. 2. Что может изготовить 3-осевой станок для обработки камня с ЧПУ?Типичная конфигурация: X + Y + ZA 3-осевой станок для резьбы по камню с ЧПУ Предназначен в основном для плоских, 2D и 2.5D каменных работ. Камень остается неподвижно закрепленным на рабочем столе, в то время как шпиндель перемещается по поверхности в соответствии с запрограммированной траекторией движения инструмента. Типичные приложенияТрехкоординатный станок может использоваться для:Надпись на камнеНадпись на надгробном камнеМемориальные доскиПлоский рельефный рисунокДекоративные стеновые панелиКаменные указателиУзоры и линейная гравюраРелигиозные рельефыАрхитектурные рельефные панелиНеглубокая 3D декоративная резьбаКаменные произведения искусстваНапример, надгробный камень с выгравированными именами, датами, рамками и декоративными узорами обычно можно эффективно изготовить на 3-осевом станке. То же самое относится и к декоративной каменной стеновой панели, где рисунок вырезан преимущественно на одной плоской поверхности. В каких областях возможности 3-осевого станка начинают ограничиваться?Основное ограничение возникает, когда изделие требует обработки по изогнутой или цилиндрической поверхности. Типичные примеры включают:Полностью круглые колонныЦилиндрические скульптурыСложные изогнутые поверхностиГлубокие подрезыМногогранные 3D-скульптурыНекоторые полые или закрытые конструкцииЭто не означает, что 3-осевой станок не может создавать 3D-эффекты. Рельефная резьба в 2,5D-формате по-прежнему возможна, при этом различная глубина по оси Z создает выпуклые и углубленные участки на относительно плоской поверхности. 3. Что может производить 4-осевой станок для обработки камня с ЧПУ?Типичная конфигурация: X + Y + Z + ось вращенияA Профессиональный 4-осевой станок с ЧПУ Добавляет вращательную ось к базовому перемещению по осям XYZ. Это особенно полезно, когда сама заготовка имеет цилиндрическую форму или требует обработки по нескольким сторонам. Типичные изделия из камняЧетырехосевой станок обычно подходит для:римские колонныКаменные балясиныБалясины лестницыКаменные вазыЦилиндрические орнаментыДраконьи колонныДекоративные элементы колоннЗаголовки колоннЦилиндрические рельефыНебольшие круглые скульптурыПредставьте себе каменную колонну. При использовании обычной плоской рабочей поверхности оператору пришлось бы многократно перемещать заготовку для обработки разных сторон. Благодаря вращающейся оси заготовка может вращаться во время обработки, позволяя траектории движения инструмента охватывать всю окружность. Это одна из причин, почему 4-осевая конфигурация полезна для предприятий, производящих колонны, балясины и другие изделия из камня, изготовленные методом ротационного формования. А как насчет небольших скульптур?Четырехосевой станок также может обрабатывать некоторые относительно простые круглые или вращающиеся скульптуры. Например, в зависимости от конфигурации станка и стратегии CAM, он может использоваться для некоторых целей:формы БуддыФигуры животныхДекоративные украшенияЦилиндрические фигурыОднако для сложных скульптур с глубокими подрезами или поверхностями, требующими наклона режущего инструмента в нескольких направлениях, может потребоваться 5-осевая конфигурация. 4. Что может изготовить 5-осевой станок для обработки камня с ЧПУ?Типичная конфигурация: X + Y + Z + два вращательных движенияА Усовершенствованный 5-осевой гравировальный станок Добавляет дополнительное вращательное движение к трем линейным осям. Главное преимущество заключается не просто в «большем количестве осей». Оно состоит в том, что режущий инструмент может обрабатывать сложные поверхности под разными углами. Благодаря этому 5-осевая обработка подходит для изготовления более сложных 3D-изделий из камня. Типичные области примененияПятиосевой станок с ЧПУ для обработки камня может использоваться для:Человеческие фигурыстатуи БуддыСкульптуры животныхСложные трехмерные скульптурыРезьба по пустотелому камнюИскривлённые поверхностиСложные изогнутые архитектурные элементыДекоративные 3D-украшенияСкульптурные колонныСложная художественная каменная кладкаНапример, при изготовлении сложной статуи инструменту может потребоваться добраться до передней, боковой, задней и углублений модели. Пятиосевой станок позволяет изменять ориентацию инструмента во время обработки, что снижает необходимость многократного перепозиционирования камня. 5. 3-осевая, 4-осевая и 5-осевая системы: в чем разница?Вот простое сравнение, которое вы можете использовать при планировании бизнеса по обработке камня:Элемент3-осевой станок с ЧПУ4-осевой станок с ЧПУ5-осевой станок с ЧПУБазовое движениеX + Y + ZX + Y + Z + ось вращенияX + Y + Z + два вращательных движенияПлоская гравюраДаДаДаНадпись на камнеДаДаДаНадпись на надгробном камнеДаДаДаПлоский рельефный рисунокДаДаДаДекоративные стеновые панелиДаДаДаЦилиндрическая резьбаОграниченныйДаДаримские колонныОграниченныйДаДаБалясины лестницыОграниченныйДаДаВазыОграниченныйДаДаДраконьи колонныОграниченныйДаДаПростая круглая резьбаОграниченныйДаДаСложная 3D-скульптураОграниченныйОграниченныйДаПолая резьбаВ целом ограниченныйОграниченныйПодходит для соответствующих моделейСложные изогнутые поверхностиОграниченныйОграниченныйДаГлубокие подрезыОграниченныйОграниченныйБолее подходящийТипичный фокусПлоские и рельефные работыВращательные и цилиндрические работыСложная 3D-работа Важный: Точные возможности также зависят от механической конструкции станка, шпинделя, конфигурации вращающейся оси, длины инструмента, рабочего диапазона, программного обеспечения CAM и геометрии конкретного изделия. 6. Думайте о продукте, а не только о количестве осей.Распространенная ошибка — это предположение: Больше осей = лучше машина. Более удачный способ осмысления этого вопроса: Больше осей = больше возможностей обработки, но также и больше инвестиций и больше сложности. Для мастерской, специализирующейся на изготовлении надгробий, надписей и рельефных панно, 3-осевой станок может обеспечить большую часть ежедневного производства.Для компании, специализирующейся на колоннах и балясинах, роторно-осевой станок может оказаться более актуальным.Для мастерской по обработке камня, занимающейся изготовлением статуй и сложных трехмерных архитектурных элементов, дополнительная ориентация инструмента на 5-осевом станке приобретает гораздо большее значение. Таким образом, оптимальная конфигурация зависит от формы, размера, материала и объема производства вашей продукции. 7. Подберите оборудование в соответствии с вашими изделиями из камня.Простой способ начать — классифицировать ваши товары по геометрическим параметрам. Если ваша продукция преимущественно плоская: Надгробные камни → таблички → надписи → настенные панели → плоские рельефы; Рассмотрим 3-осевой станок с ЧПУ для резьбы по камню. Если ваша продукция преимущественно цилиндрической формы: Колонны → балясины → вазы → колонны с изображением дракона → вращающиеся орнаменты;Рассмотрим 4-осевой станок для резьбы по камню с ЧПУ и вращающейся осью. Если ваша продукция содержит сложную трехмерную геометрию: Статуи → человеческие фигуры → животные → полые скульптуры → сложные изогнутые элементы;Рассмотрим 5-осевой станок с ЧПУ для резьбы по камню. Такой подход, основанный на анализе ассортимента продукции, обычно оказывается более полезным, чем начинать с вопроса: «Сколько топоров мне нужно купить?» 8. Может ли 5-осевой станок заменить 3-осевой или 4-осевой станок?С точки зрения возможностей обработки, 5-осевой станок, как правило, может выполнять многие операции, которые также возможны на 3-осевом и 4-осевом оборудовании. Но это не означает автоматически, что в каждой мастерской для каждой работы следует использовать 5-осевой станок.  При нанесении простых надписей или плоской рельефной резьбе дополнительные вращательные движения могут не обеспечить существенного преимущества в производстве. Следует также учитывать и другие факторы:инвестиции в оборудованиеТребования к программированиюОпыт оператораПрограммное обеспечение CAMвыбор инструментаОбъём производстваСложность продуктаТребуемые рабочие размерыТребования к установке и креплению оборудованияДля цеха, где основная продукция имеет плоскую форму, приобретение станка, разработанного с учетом этих требований, может быть более целесообразным, чем оплата возможностей, которые используются крайне редко. 9. Практический примерПредположим, компания по производству камня получает три типа заказов: Заказ А: Гранитный надгробный камень с именами, датами и декоративным рельефом. → Подойдет 3-осевой станок с ЧПУ. Заказ Б: Ряд двухметровых римских колонн со спиральными декоративными узорами. → Более подходящим вариантом будет 4-осевой станок с ЧПУ и ротационной обработкой. Заказ С: Детально проработанная каменная скульптура льва с множеством изогнутых поверхностей и углублений. → Пятиосевой станок с ЧПУ может обеспечить дополнительную ориентацию инструмента, необходимую для обработки такой геометрии. Важно отметить, что эти три изделия — не просто разные варианты одной и той же задачи. Их геометрия требует разных стратегий обработки. 10. Не забудьте про программное обеспечение CAM.Количество физических осей — это лишь часть уравнения. Система CAD/CAM также должна быть способна генерировать подходящие траектории движения инструмента для станка. Например:3-осевой рабочий процесс: 3D-модель → 3-осевая траектория обработки → черновая обработка → чистовая обработка → резьба4-осевой рабочий процесс: 3D/цилиндрическая модель → траектория вращения инструмента → черновая обработка → чистовая обработка5-осевой рабочий процесс: 3D-модель → многоосевая траектория обработки → проверка на столкновения → черновая обработка → многоосевая чистовая обработкаПри сложной 3D-резке по камню программирование и моделирование приобретают все большее значение, поскольку ориентация инструмента, предотвращение столкновений и стратегия обработки влияют на конечный результат. Итоговый вывод: выбирайте по геометрии.Не существует единой конфигурации оси, подходящей для всех задач обработки камня. Трехосевая технология в основном ассоциируется с плоскими поверхностями, нанесением надписей и рельефной резьбой. 4-осевая обработка позволяет осуществлять ротационную обработку и особенно полезна для колонн, балясин, ваз и других цилиндрических или вращающихся изделий. 5-осевая обработка обеспечивает дополнительную ориентацию инструмента для сложных 3D-скульптур, изогнутых поверхностей, полых конструкций и сложных архитектурных работ по камню. Поэтому лучшей отправной точкой является не вопрос «У какой машины больше осей?», а следующее: «Какие изделия из камня мне нужно изготовить?» Как только геометрия изделия, его размеры и производственные требования станут ясны, определить подходящую конфигурацию станка с ЧПУ станет намного проще.
    ЧИТАТЬ ДАЛЕЕ
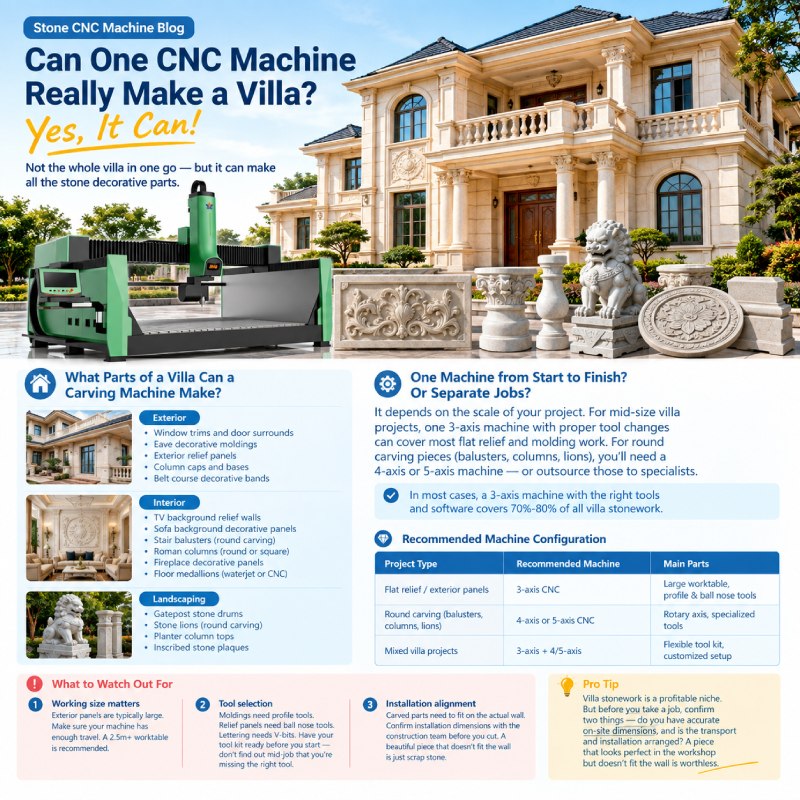
  • Один станок с ЧПУ, десятки возможностей для облицовки вилл камнем.
    Один станок с ЧПУ, десятки возможностей для облицовки вилл камнем.
    Sep 16, 2026
    Когда люди впервые видят большую виллу, облицованную резным камнем, часто возникает вопрос: «Неужели один станок с ЧПУ для резьбы по камню действительно может всё это изготовить?» Ответ — да, но с важным пояснением. Саму виллу не строит станок для обработки камня с ЧПУ. Вместо этого он может изготовить значительную часть декоративных элементов из камня, используемых по всей вилле, от наружных оконных рам и капителей колонн до внутренних рельефных панелей, балясин, украшений каминов и элементов ландшафтного дизайна. Для производителей изделий из камня, подрядчиков и компаний, занимающихся отделкой вилл, станок для резьбы по камню с ЧПУ становится мощным инструментом для создания архитектурных изделий из камня на заказ. Что можно изготовить для виллы с помощью станка для резьбы по камню с ЧПУ?Каменная кладка виллы – это не просто один вид изделий. Обычно она включает в себя плоские панели, рельефную резьбу, лепнину, надписи, колонны, балясины и декоративные скульптуры. А многофункциональный станок с ЧПУ В зависимости от размеров рабочей зоны, количества осей, конфигурации шпинделя, инструментария и программного обеспечения, станок может выполнять многие из этих задач. 1. Внешняя каменная отделкаВнешняя отделка виллы часто включает в себя большое количество декоративной каменной кладки. A Станок для резьбы по камню с ЧПУ может производить:Оконные рамы и дверные наличникиВнешние рельефные панелиДекоративные карнизные молдингиКолпаки и основания колоннДекоративные поясаРезные фасадные панелиУкрашения на столбы воротАрхитектурные каменные орнаментыДля больших фасадных панелей размер рабочего стола приобретает особое значение. Если размер изображения превышает рабочую зону станка, обычно можно разделить изображение на секции и обрабатывать их отдельно. 2. Внутренняя декоративная каменная отделкаВнутри роскошных вилл декоративный камень часто используется не просто как строительный материал, а как центральный элемент интерьера. Типичные области применения станков с ЧПУ включают:Рельефные стены на фоне телевизораПанели, идущие от диванаОбрамление каминаДекоративные стеновые панелиБалясины лестницыримские колонныНапольные медальоныКаменные таблички на заказЦветочные и геометрические рельефыНапример, дизайнер может предоставить подробный цветочный узор для фоновой стены вокруг телевизора. Этот дизайн можно преобразовать в файл для обработки на станке с ЧПУ, и станок сможет многократно воспроизводить рельеф с одинаковыми размерами. 3. Ландшафтный дизайн и садовый каменьОбласти применения этой машины не ограничиваются стенами виллы. Для благоустройства придомовой территории также могут потребоваться изделия из камня, изготовленные на заказ:каменные барабаны у вороткаменные львыСадовые колонныКрышки для кашпоДекоративные каменные шарыНадписи на мемориальных доскахДекоративные блоки на заказЭто особенно полезно для проектов, где заказчик хочет, чтобы дизайн был выдержан в едином стиле по всему объекту недвижимости. 3-осевой, 4-осевой или 5-осевой: какой станок лучше?Именно здесь многие покупатели, приобретающие жилье впервые, начинают путаться. A 3-осевой станок для резьбы по камню с ЧПУ Отлично подходит для многих плоских и рельефных изделий, но для круглых и сложных трехмерных изделий может потребоваться дополнительное вращательное или многоосевое перемещение. Вот простое сравнение:Вилла из камняРекомендуемая машинаТипичные области примененияПлоская резьба3-осевой ЧПУРельефные панели, таблички, настенные украшенияГлубокий рельеф резьбы3-осевой ЧПУЦветочные узоры, портреты, архитектурные деталилепнина из камня3-осевой ЧПУОконные рамы, карнизы, декоративные полосыНадпись3-осевой ЧПУКаменные таблички, мемориальные доски, надписиКруглая резьба4-осевой ЧПУБалясины, колонны, цилиндрические украшенияСложная 3D-резьба5-осевой ЧПУСкульптуры, сложные архитектурные орнаменты.Проекты вилл смешанного типа3-осевой + 4/5-осевойПлоские панели, а также круглые и сложные элементы. Ключевой момент: Вам не обязательно нужен 5-осевой станок только потому, что вы работаете над проектами вилл. Для многих камнеобрабатывающих мастерских правильно сконфигурированный 3-осевой станок с ЧПУ может справиться с большим объемом работ по плоской резьбе, рельефной обработке, нанесению надписей, лепнине и изготовлению панелей. Может ли одна машина справиться со всем проектом по строительству виллы?Это зависит от проекта.Для небольших или средних вилл, в которых преобладают плоские панели и рельефная отделка, одного 3-осевого станка с ЧПУ может быть достаточно для выполнения большей части производственных работ. Однако, если проект включает в себя много:Круглые колонныБалясины лестницыкаменные львыСкульптурыСложные изогнутые поверхностиВ таком случае, 4-осевой или 5-осевой станок с ЧПУ для резьбы по камню может значительно расширить возможности станка. Иными словами, более уместный вопрос не в этом случае: «Может ли одна машина построить виллу?» Более уместный вопрос: «Какой процент каменной кладки этой виллы может изготовить моя машина?» Это зависит от полученных вами проектов и выбранной вами конфигурации оборудования. Типичный процесс изготовления каменной кладки для виллы.Станок с ЧПУ — это лишь один этап производственного процесса. Успешный проект виллы обычно включает в себя несколько этапов. Шаг 1: Соберите проектную документацию.Заказчик, архитектор или дизайнер предоставляют чертежи САПР, 3D-модели, эскизы или эталонные изображения. Шаг 2: Подтверждение размеровПеред программированием машины необходимо убедиться в фактических размерах, требуемых на строительной площадке. Это особенно важно для:Оконные рамыДверные рамыСтеновые панелиКомпоненты столбцовУкрашения для лестницы Шаг 3: Создание траектории движения инструмента на станке с ЧПУПроект обрабатывается с помощью программного обеспечения CAD/CAM для создания траектории обработки. Для разных конструкций требуются разные стратегии резки и инструменты. Шаг 4: Выберите подходящие инструментыНапример:А: Рельефная резьба → Шаровидный наконечник и инструменты для резьбыА: Молдинги → Профильные и формовочные инструментыА: Надписи → V-образные фрезы и гравировальные инструментыА: Грубое удаление материала → Алмазные режущие инструменты большего размера Шаг 5: Обработка камня на станкеКамень закрепляется на рабочем столе, устанавливается начало координат, и запускается программа ЧПУ. Для больших декоративных панелей может потребоваться многократная механическая обработка или изменение положения. Шаг 6: Отделка и установкаПосле обработки на станках с ЧПУ для некоторых изделий может потребоваться:Ручная полировкаОтделка кромокОбработка поверхностиСборкаМонтаж на объектеИменно поэтому обработку на станках с ЧПУ следует рассматривать как часть полного цикла производства изделий из камня, а не как весь производственный процесс в целом. Три вещи, которые следует проверить перед покупкой станка с ЧПУ для проектов вилл.1. Рабочий размер превыше всего.Большие фасадные панели виллыможет легко превысить рабочую зону небольшого станка с ЧПУ. Если ваши типичные проекты связаны с большими каменными панелями, то машина с рабочей длиной 2,5 м или более обеспечит большую гибкость. Но не стоит просто выбирать самую большую доступную машину. Подберите рабочую зону в соответствии с фактическими размерами камня и требованиями проекта. 2. Не стоит недооценивать выбор инструмента.Для достижения различных декоративных эффектов требуются разные инструменты. Станок может обладать превосходными механическими характеристиками, но неправильный режущий инструмент всё равно может привести к неудовлетворительным результатам. Перед началом производства подготовьте подходящий набор инструментов для:Грубая резьбаТонкая рельефная резьбаГлубокая резьбаV-образная канавка надписейПрофильный молдингЗавершениеОборудование, программное обеспечение и инструменты следует рассматривать как единую производственную систему. 3. Тщательно измерьте место установки.Возможно, это самый важный момент. Представьте, что вы изготовили красивую декоративную стеновую панель длиной 2 метра, доставили её на виллу и обнаружили, что реальная длина стены на 30 мм меньше. Резьба может быть идеальной, но изделие невозможно установить правильно. При проектировании вилл всегда уточняйте:А: Размеры площадки → Измерьте фактическую площадь установки.А: Размеры чертежа → Внимательно изучите чертежи архитектора.А: Места соединения → Уточните, где соединяются отдельные каменные элементы.А: Транспортировка → Убедитесь, что готовые изделия можно будет занести в здание.А: Установка → Рассмотрите возможность подъема, позиционирования, крепления и регулировки на месте. Резьба по камню на станках с ЧПУ против традиционной ручной резьбы.Традиционная ручная резьба по дереву по-прежнему ценится в определенных видах художественной работы, особенно при выполнении высокоспециализированной отделки и реставрации. Однако обработка на станках с ЧПУ меняет производственный процесс, когда проект требует множества деталей с одинаковыми размерами.Коэффициент производстваРезьба по камню на станке с ЧПУТрадиционная ручная резьбаПовторяющиеся узорыОтличныйКропотливыйРазмерная согласованностьВысокийЗависит от мастерства.Сложные цифровые проектыЛегко воспроизвестиТребуется умение вырезать.Крупномасштабные проектыБолее эффективноБолее трудоемкийМодификация конструкцииЛегко с помощью программного обеспеченияОбычно требует дополнительной ручной работы.Художественная ручная отделкаМожет потребоваться ручная отделка.Естественное преимущество Эти два метода не обязательно должны конкурировать. В практической мастерской можно использовать станки с ЧПУ для точного удаления материала и многократного производства, а затем ручную отделку, если требуется художественный штрих.  Итак, может ли станок с ЧПУ действительно «построить виллу»?Не в буквальном смысле. Но из него может быть изготовлена ​​удивительно большая часть каменной кладки внутри и снаружи виллы. Подходящий станок для резьбы по камню с ЧПУ может преобразовать цифровые эскизы в: Рельефные стены → Декор окон → Элементы колонн → Молдинги → Балясины → Панели каминов → Садовые украшения → Каменные скульптуры Для предприятия по обработке камня реальная ценность заключается не в том, что одна машина волшебным образом производит целую виллу. Это именно он. хорошо сконфигурированный станок для резьбы по камню с ЧПУ может превратить широкий спектр индивидуальных проектов по созданию архитектурных изделий из камня в повторяемые, программируемые производственные задачи. А если подобрать станок с правильными рабочими размерами, шпинделем, инструментом, вращающейся осью, программным обеспечением и производственным процессом, то изготовление вилл из камня может стать гораздо более управляемым и масштабируемым бизнесом.
    ЧИТАТЬ ДАЛЕЕ
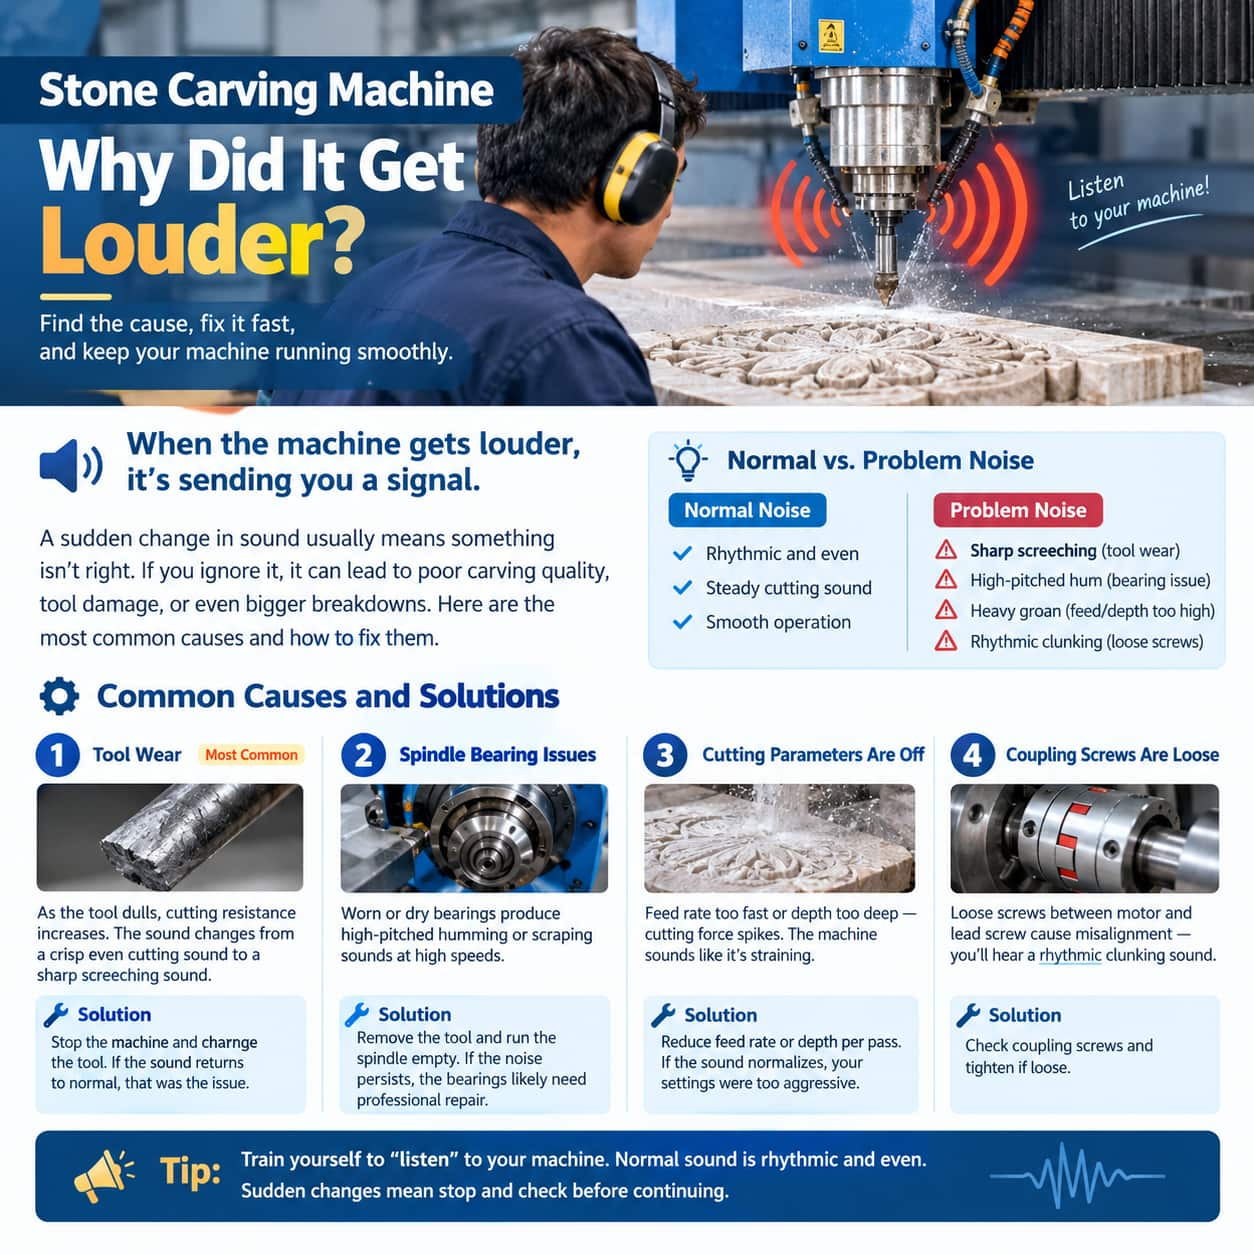
  • Почему ваш станок для резьбы по камню вдруг стал громче? 4 причины, которые следует проверить.
    Почему ваш станок для резьбы по камню вдруг стал громче? 4 причины, которые следует проверить.
    Sep 09, 2026
    Обычно во время работы станок для резьбы по камню издает ровный, ритмичный звук резки. Но если станок внезапно начинает издавать гораздо более громкие звуки, визжать, гудеть, стонать или издавать ритмичные стуки, это нельзя игнорировать. Внезапное изменение уровня шума от оборудования часто является ранним предупреждением о том, что что-то требует внимания. Для ЧПУ стабильные станки для резьбы по камнюНеобычный шум может исходить от режущего инструмента, шпинделя, параметров обработки или механических компонентов. Своевременное выявление звука поможет предотвратить низкое качество резьбы, повреждение инструмента и ненужные простои. 1. Как должен звучать обычный станок для резьбы по камню?Прежде чем выявлять аномальные звуки, важно понять, как звучит нормальная работа устройства. Во время стабильной обработки камня станок должен издавать, как правило, постоянный и ритмичный звук резки. Незначительные изменения при входе или выходе инструмента из камня являются нормой, но внезапное и устойчивое изменение заслуживает внимания. К типичным предупреждающим звукам относятся:Резкий визг: Часто связан с износом инструмента или сопротивлением резанию.Высокочастотное гудение: может указывать на проблемы с подшипниками шпинделя.Сильный стон: Часто возникает из-за чрезмерной скорости подачи или глубины резания.Ритмичный стук: может указывать на ослабленные механические соединения.Ключевой момент заключается не просто в том, насколько громко работает машина, а в том, меняется ли звук внезапно по сравнению с его обычным режимом работы. 2. Четыре распространенные причины, по которым ваш прибор начинает шуметь.Причина 1: Износ режущего инструмента.Износ инструмента — одна из наиболее распространенных причин возникновения посторонних шумов при резке. По мере износа алмазного инструмента его режущая способность снижается. Для удаления того же количества камня станку требуется создавать большее режущее усилие. Вы можете заметить:Более резкий звук при резкеУсиление вибрацииБолее медленное удаление материалаБолее грубые поверхности для резьбыБольшее сопротивление при резкеЧто делать:Остановите станок и осмотрите инструмент. Если инструмент имеет видимые следы износа или повреждения, замените его подходящим новым инструментом. Если после замены станок вернется к нормальному звуку, вероятной причиной был износ инструмента. Причина 2: Проблемы с подшипниками шпинделяШпиндель работает на высокой скорости, поэтому его подшипники должны быть надлежащим образом смазаны и находиться в исправном состоянии. При износе или повреждении подшипников шпиндель может издавать высокочастотный гудящий, скрежещущий или царапающий звук, особенно на высоких оборотах. Полезной предварительной проверкой является снятие режущего инструмента и запуск шпинделя без резки. Если посторонний шум сохраняется даже при работе шпинделя без нагрузки, возможно, потребуется дополнительная проверка шпинделя или его подшипников. Что делать:Прекратите использование станка, если шум сильный или продолжает усиливаться. Вместо того чтобы продолжать работу под нагрузкой, обратитесь к квалифицированному специалисту для осмотра шпинделя. Причина 3: Слишком агрессивные параметры резки.Иногда сам станок не повреждается — параметры резки просто слишком агрессивны. Например:Скорость подачи слишком высокаГлубина резания слишком велика.Скорость вращения шпинделя неподходящая.За один проход удаляется слишком много материала.Эти условия повышают сопротивление резанию и могут привести к тому, что машина будет издавать шум, похожий на перегрузку под большой нагрузкой. Что делать:Уменьшите скорость подачи или глубину резания и понаблюдайте за работой станка. Если после корректировки параметров уровень шума снижается, вероятно, исходные настройки создавали чрезмерную нагрузку на систему резки. Кончик: При обработке твердых материалов, таких как гранит, не следует автоматически использовать те же параметры, что и для более мягких материалов. Условия резки должны соответствовать материалу, инструменту, возможностям шпинделя и стратегии обработки. Причина 4: Ослабленное соединение или механические винты.В станке с ЧПУ используется множество механических соединений. Если соединительные винты или другие крепежные элементы ослабнут, это может нарушить выравнивание. Это может вызывать повторяющиеся стуки, щелчки или дребезжание во время движения. Вы также можете заметить:Незначительная механическая вибрацияНеобычные звуки движенияСнижена точность позиционирования.Заметное смещение или ослабление соединения. Что делать:Остановите машину и осмотрите соответствующие механические соединения в соответствии с процедурой технического обслуживания, предоставленной производителем машины. При необходимости затяните ослабленные крепежные элементы и проверьте, исчез ли ненормальный звук. 3. Как определить проблему по звукуАномальный звукВозможная причинаЧто проверитьРекомендуемые действияРезкий визгИзнос инструментаСостояние инструмента и сопротивление резаниюОстановитесь и осмотрите или замените инструмент.Высокочастотное гудениеПроблема с подшипником шпинделяВращение шпинделя без резания нагрузкиОрганизуйте профессиональную проверку.Тяжелые стоныЧрезмерная нагрузка при резкеСкорость подачи и глубина резанияСнизьте параметры обработки.Ритмичный стукНеплотно прилегающие соединения или крепежные элементыСоединительные муфты и механические соединенияОстановите и осмотрите крепежные элементы.Сильная вибрация с шумомПроблема с инструментом, шпинделем или механическим устройством.Установка инструмента, шпиндель, перемещение станка.Остановить операцию и провести расследование. 4. Почему следует останавливаться, когда меняется звук?Игнорирование необычного шума может превратить небольшую проблему в более серьезную проблему, требующую технического обслуживания. Например, изношенный режущий инструмент может изначально издавать только более резкий звук. Продолжение работы может увеличить сопротивление резанию и вибрацию, что потенциально может повлиять на:Качество резьбы: Чрезмерная вибрация может оставлять шероховатые поверхности или нежелательные следы.Срок службы инструмента: Продолжение использования изношенного инструмента ускоряет его повреждение.Защита шпинделя: чрезмерные нагрузки при резке могут создавать дополнительную нагрузку на шпиндель.Механическая стабильность: незакрепленные компоненты могут постепенно ослабевать в процессе непрерывной работы.Повышение эффективности производства: Небольшую проблему, обнаруженную на ранней стадии, как правило, легче решить, чем неожиданную поломку оборудования. 5. Простая последовательность действий по устранению неполадокКогда ваш станок для резьбы по камню с ЧПУ Если звук внезапно усилился, не стоит сразу предполагать, что шпиндель поврежден. Выполните простую пошаговую проверку: Шаг 1: Остановите процесс резки.Безопасно приостановите процесс обработки и понаблюдайте, когда появится ненормальный звук. Шаг 2: Проверьте режущий инструментОбратите внимание на чрезмерный износ, повреждения, неправильную установку или необычный контакт с камнем. Шаг 3: Проверка параметров резкиПроверьте скорость подачи, глубину резания, скорость вращения шпинделя и тип обрабатываемого камня. Шаг 4: Проверьте шпиндель.Если это целесообразно и безопасно, запускайте шпиндель без режущей нагрузки. Постоянный ненормальный шум может указывать на проблему, связанную со шпинделем. Шаг 5: Проверка механических соединенийПроверьте доступные соединительные элементы, винты, крепежные детали и другие механические компоненты на предмет ослабления креплений. Шаг 6: При необходимости свяжитесь со специалистом.Если после базовой проверки ненормальный звук сохраняется, следует избегать длительной эксплуатации и организовать профессиональную диагностику. 6. Профилактика лучше, чем устранение неполадок.Для проведения технического обслуживания станка для резьбы по камню не нужно ждать появления необычного звука. Простая процедура технического обслуживания может помочь предотвратить многие проблемы:Регулярно проверяйте инструменты: заменяйте сильно изношенные или поврежденные инструменты.Проверьте установку инструмента: убедитесь, что инструмент надежно установлен и правильно выровнен.Используйте соответствующие параметры резки: подберите условия обработки в соответствии с камнем и инструментом.Контролируйте работу шпинделя: обращайте внимание на необычные вибрации, температуру или шум.Проверяйте механические крепежные элементы: периодически осматривайте доступные винты и муфты.Поддерживайте чистоту рабочей зоны: вокруг важных механических компонентов не должно скапливаться каменная пыль и мусор.Записывайте необычные звуки: если станок неоднократно издает один и тот же необычный звук, запишите, когда это происходит и при каких условиях обработки. 7. Научитесь "прислушиваться" к своему станку с ЧПУ.Для опытных операторов машин звук может стать дополнительным инструментом технического обслуживания. Для того чтобы заметить изменения, не требуется специального оборудования. Регулярно работая на одном и том же станке для резьбы по камню, вы привыкаете к его обычному ритму. Нормальный звук = стабильная работа.Внезапное изменение звука = необходимо провести расследование, прежде чем продолжать. Несколько секунд, потраченных на остановку оборудования и проверку причины неисправности, потенциально могут сэкономить часы простоя и предотвратить ненужную замену компонентов. Итоговый выводЕсли станок для резьбы по камню внезапно стал работать громче, не стоит просто увеличивать громкость и продолжать резьбу. Начните с проверки режущего инструмента, шпинделя, параметров обработки и механических соединений. Тип звука часто дает полезную подсказку о том, где может быть проблема. Самое главное — воспринимайте необычный шум как ранний предупреждающий сигнал, а не как нечто, что следует игнорировать. Прислушайтесь к своему оборудованию, выявите изменения и устраните проблему, прежде чем она перерастет в поломку.
    ЧИТАТЬ ДАЛЕЕ
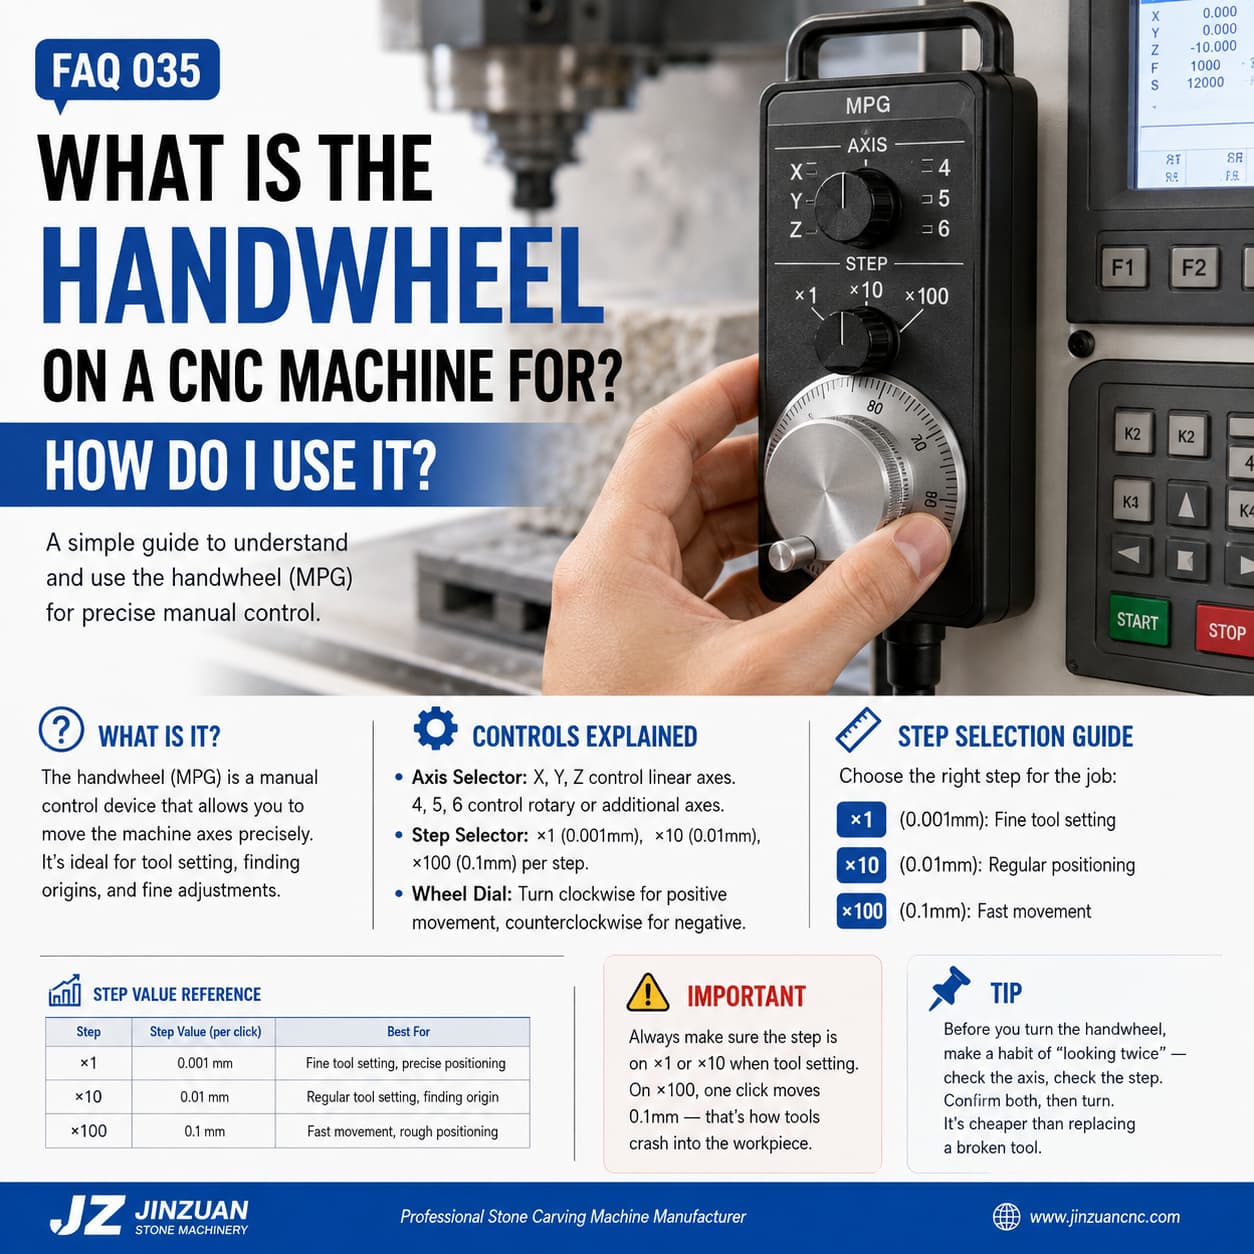
  • Объяснение принципа работы маховика ЧПУ: как использовать MPG для точного управления осями.
    Объяснение принципа работы маховика ЧПУ: как использовать MPG для точного управления осями.
    Sep 01, 2026
    При работе с ЧПУ интеллектуальный станок для резьбы по камнюОператорам часто приходится вручную перемещать шпиндель или рабочий стол перед запуском программы обработки. Именно здесь маховик ЧПУ, также известный как ручной генератор импульсов (MPG), оказывается чрезвычайно полезным. Вместо того чтобы полагаться только на кнопки или автоматические программы, маховик позволяет операторам выполнять контролируемые ручные движения вдоль осей станка. Это особенно полезно при настройке инструмента, позиционировании заготовки, определении начала координат и точной регулировке. Понимание принципа работы маховика может помочь операторам повысить точность позиционирования и снизить риск столкновения инструментов. Что такое маховик для станков с ЧПУ?Маховик ЧПУ — это устройство ручного управления осями, подключенное к контроллеру ЧПУ. Выбрав ось и шаг перемещения, оператор может вращать маховик для перемещения выбранной оси станка. По сравнению с непрерывным управлением с помощью кнопок, MPG обеспечивает более точное и интуитивно понятное управление. На типичном станке с ЧПУ для резьбы по камню:Ось X: управляет движением слева направо.Ось Y: управляет движением вперед-назад.Ось Z: управляет движением вверх и вниз.A/B/C или дополнительные оси: Может управлять вращательными или наклонными движениями на 4-осевых, 5-осевых или других многоосевых станках.Точная конфигурация осей зависит от конструкции станка и контроллера ЧПУ. Как работает маховик станка с ЧПУ?Операция проста: выберите ось → выберите шаг → поверните маховик. Например, если вы хотите переместить ось Z вниз для настройки инструмента:Выберите ось Z.Выберите небольшой шаг, например, ×1 или ×10.Медленно вращайте маховик.Проследите за движением инструмента.Остановитесь, когда инструмент достигнет требуемого положения.Это позволяет оператору напрямую контролировать движение машины. Понимание трех основных механизмов контроля1. Селектор осей: Выберите направление движения станка.Селектор осей определяет, какая ось станка реагирует на движение маховика.Выбор осиТипичная функцияОбщее приложениеXЛинейное перемещение по оси XПозиционирование слева/справаYЛинейное перемещение по оси YПоложение спереди/сзадиZЛинейное перемещение по оси ZРегулировка высоты инструмента4Дополнительная/вращательная ось4-осевая обработка5Дополнительная/вращательная ось5-осевая обработка6Дополнительная осьМногоосевая обработкаВажный: Значение осей 4, 5 и 6 зависит от конфигурации станка и контроллера. стандартный 3-осевой станок для обработки камня с ЧПУ Обычно требуется только X, Y и Z. 2. Селектор шага: Определите, насколько сместится ось.Селектор шагов определяет расстояние перемещения, создаваемое каждым импульсом маховика. На контроллерах с распространенными настройками ×1, ×10 и ×100 меньшее значение обеспечивает более точную настройку, а большее — более быстрое позиционирование.Шаг настройкиТипичное движение за один импульсЛучшее приложение×10,001 ммТочная настройка инструмента и прецизионная регулировка.×100,01 ммНормальное позиционирование и определение источника.×1000,1 ммБыстрое движение и приблизительное позиционированиеФактический шаг перемещения зависит от контроллера ЧПУ и конфигурации станка. Всегда сверяйтесь с настройками системы управления станка или руководством пользователя. 3. Колесо управления: регулировка направления движения.После выбора оси и шага поверните маховик, чтобы переместить станок. В типичной конфигурации:По часовой стрелке: положительное направлениеПротив часовой стрелки: отрицательное направлениеОднако фактическое положительное и отрицательное направление может варьироваться в зависимости от системы координат станка и настроек контроллера. Поэтому при работе с незнакомым станком с ЧПУ сначала сделайте небольшое движение и подтвердите направление, прежде чем вносить более значительные корректировки. Какой параметр шага следует использовать?Выбор правильного шага — один из важнейших аспектов использования MPG. ×1: Для точной настройкиРежим ×1 подходит, когда требуются крайне малые перемещения. Типичные области применения включают:Точная настройка инструментаТочная регулировка по оси ZНебольшие корректировки положенияОкончательное позиционирование перед обработкойКогда режущий инструмент находится очень близко к заготовке, небольшое перемещение гораздо безопаснее, чем использование большого шага. ×10: Для стандартного позиционированияНастройка ×10 обеспечивает баланс между скоростью и точностью. Его можно использовать для:Стандартные настройки инструментаОпределение начала координат заготовкиРегулировка положенияПриближение шпинделя к заготовкеДля многих повседневных операций значение ×10 является практичным промежуточным параметром. ×100: Для быстрого передвиженияПараметр ×100 предназначен для относительно быстрого позиционирования, когда машина находится далеко от целевой позиции. Это полезно для:Примерное позиционированиеПеремещение шпинделя на большее расстояниеБыстро приближаясь к рабочей зонеОднако, следует проявлять осторожность, когда режущий инструмент находится близко к камню. Почему выбор шага так важен?Представьте, что инструмент находится всего в 0,2 мм от поверхности камня. Если вы случайно оставите маховик в положении с относительно большим ходом, один импульс может переместить ось гораздо дальше, чем ожидалось. Это может привести к следующим последствиям: Инструмент → Заготовка → Столкновение → Повреждение инструмента → Возможное повреждение шпинделя или заготовки Поэтому при настройке инструмента безопаснее переключиться на более мелкий шаг, например, ×1 или ×10, а затем вносить небольшие корректировки, следя за положением инструмента. Как безопасно использовать маховик станка с ЧПУПростая рабочая привычка может значительно снизить количество ошибок. Шаг 1: Проверьте состояние оборудования.Перед перемещением оси убедитесь, что станок находится в соответствующем режиме ручного/пошагового/экономичного управления и что отсутствуют активные сигналы тревоги. Шаг 2: Выберите правильную осьПроверьте, управляете ли вы осью X, Y, Z или другой настроенной осью. Шаг 3: Выберите шагВыберите шаг перемещения в соответствии с требуемым расстоянием позиционирования.Далеко от цели → больший шагБлизко к цели → меньший шаг Шаг 4: Сделайте небольшое тестовое движение.Если вам незнакомо направление движения механизма, слегка поверните колесо и понаблюдайте за движением. Шаг 5: Медленно приближайтесь к заготовке.При установке инструмента вплотную к поверхности камня делайте меньший шаг и постоянно следите за инструментом. Шаг 6: Остановить и подтвердитьПосле достижения желаемого положения прекратите вращение маховика и проверьте положение инструмента, прежде чем переходить к следующей операции. Распространенные ошибки при использовании маховика станка с ЧПУОшибка 1: Забыли проверить ось.Оператор может намереваться переместить ось Z, но случайно выбрать ось X или Y. Решение: Всегда проверяйте селектор осей перед поворотом колеса. Ошибка 2: Использование значения ×100 при точной настройке инструмента.Большой шаг может привести к чрезмерному перемещению инструмента, когда требуется лишь незначительная корректировка. Решение: Переключитесь на увеличение в 1 или 10 раз, когда инструмент приблизится к заготовке. Ошибка 3: Поворот руля без контроля за инструментом.Маховик обеспечивает ручное управление, но оператору по-прежнему необходимо следить за фактическим движением машины. Решение: Следите за инструментом, заготовкой и координатами на дисплее. Ошибка 4: Предположение, что все станки с ЧПУ используют одинаковые настройки.Различные контроллеры ЧПУ могут иметь разные конфигурации MPG, назначение осей, шаг импульса и настройки направления. Решение: Следуйте инструкциям по настройке контроллера и руководству по эксплуатации, предоставленному производителем оборудования. Где используется маховик при обработке камня на станках с ЧПУ?Для станков с ЧПУ для резьбы по камню показатель MPG особенно полезен на этапах подготовки и настройки. Настройка инструмента: Точное позиционирование режущего инструмента относительно поверхности камня.Перед обработкой отрегулируйте ось Z.Выполните точную настройку высоты инструмента.Снизьте количество ошибок позиционирования во время настройки. Позиционирование заготовки: выравнивание камня перед резьбой.Переместите шпиндель в требуемое исходное положение.Проверьте кромки заготовки.Отрегулируйте начало координат обработки. Определение точки отсчета: установление опорной точки обработки.Поднесите инструмент ближе к выбранной опорной точке.Внесите небольшие корректировки.Перед запуском программы подтвердите координаты станка. Проверка программы: проверка зоны обработки.Вручную проверьте область траектории движения инструмента.Убедитесь в наличии зазора между инструментом и заготовкой.Помогите выявить потенциальные проблемы с позиционированием до начала автоматической обработки. Простое правило, которое стоит запомнить.Использовать маховик на станке с ЧПУ совсем несложно. Просто помните: Проверьте ось → Проверьте ступеньку → Медленно вращайте → Следите за инструментом Полезная привычка — «дважды посмотреть, прежде чем один раз повернуться». Перед каждым ручным движением быстро проверяйте:1. Какую ось я контролирую?2. Какой шаг настройки я использую?Эта простая двухсекундная проверка может предотвратить ненужные столкновения инструментов и снизить риск повреждения режущего инструмента или заготовки. Заключительные мыслиМаховик станка с ЧПУ — это небольшая, но важная часть. Станок с ЧПУЭто обеспечивает операторам прямое ручное управление и упрощает и повышает точность таких задач, как настройка инструмента, позиционирование, определение точки начала координат и осмотр станка. Для обработки камня на станках с ЧПУ умение правильно использовать показатель MPG особенно ценно, поскольку замена каменных инструментов и заготовок может быть дорогостоящей. Главное — не просто уметь вращать маховик, а знать, когда использовать каждую ось, когда менять шаг и когда замедлять движение. Освоив эти базовые операции, вы сделаете настройку станков с ЧПУ более безопасной, контролируемой и эффективной.
    ЧИТАТЬ ДАЛЕЕ
  • Отключение электроэнергии на станке для ЧПУ-резки по камню: что происходит и как безопасно перезапустить устройство.
    Отключение электроэнергии на станке для ЧПУ-резки по камню: что происходит и как безопасно перезапустить устройство.
    Aug 21, 2026
    Внезапное отключение электроэнергии во время обработки камня может вызвать тревогу. Шпиндель останавливается, режущий инструмент остается в камне, и система управления отключается без предупреждения. Многие операторы сразу же начинают беспокоиться о том, что Станок для резьбы по камню с ЧПУшпиндель, двигатель или заготовка повреждены. В большинстве случаев внезапное отключение электроэнергии не наносит прямого ущерба прецизионному станку с ЧПУ. Больший риск возникает из-за неправильного перезапуска станка. Если во время обработки мрамора, гранита, кварца или другого твердого камня отключается электричество, самое важное правило простое: Не перезапускайте программу резьбы сразу после восстановления электропитания. Необходимо проверить положение инструмента, поднять ось Z, вернуть станок в исходное положение, заново установить нулевую точку заготовки, а затем тщательно решить, с какого момента возобновить обработку. Что происходит, когда Станок для обработки камня с ЧПУ Внезапно отключилось электричество?При отключении электропитания машина останавливается практически мгновенно. Вращение шпинделя прекращается, двигатели подачи останавливаются, и контроллер ЧПУ отключается. Фрезерный инструмент остается примерно на том же месте, где он находился в момент отключения питания. Это не обязательно означает, что машина получила механические повреждения.Компонент машиныЧто происходит при отключении электроэнергии?Главная проблемаШпиндельВращение прекращается, и шпиндель останавливается по инерции.Обычно прямого ущерба нет.Приводные двигателиДвигатели останавливаются при отключении питания.Обычно повреждений нет.Контроллер ЧПУСистема управления отключилась.Возможно, потребуется повторно установить положение обрабатываемого изделия.Режущий инструментМожет остаться внутри камняВозможна поломка инструмента при перезапуске.ЗаготовкаОбработка останавливается в текущей позиции.При неправильном перезапуске может возникнуть несоответствие поверхностей.Программа обработкиВозобновление обработки в предыдущем состоянии может быть небезопасным.Может потребоваться перепозиционирование.Сама по себе машина, как правило, не является самой большой проблемой. Ключевая проблема заключается в том, что физическое положение инструмента и координаты, заданные в программном обеспечении, могут больше не совпадать. Почему немедленная перезагрузка может привести к повреждениям?Представьте, что шпиндель вырезал глубокую канавку, и вдруг электричество отключилось. Инструмент, возможно, всё ещё частично зарыт в камень. Если нажать кнопку «Пуск» сразу после восстановления электропитания, может произойти несколько вещей:Шпиндель может перезапуститься, даже если инструмент все еще находится в зацеплении с камнем.Режущий инструмент может испытывать чрезмерное сопротивление.Фреза малого диаметра может сломаться.Поверхность заготовки может быть поцарапана.Машина может сместиться в неожиданном направлении до того, как оператор подтвердит координаты.Возобновленная траектория обработки может не совсем совпадать с предыдущей траекторией резания.При обработке дорогостоящих мраморных или гранитных плит погрешность позиционирования всего в несколько миллиметров может привести к видимым дефектам обработки. Опасность заключается не в самом отключении электроэнергии, а в неконтролируемом перезапуске. Что делать, когда электроснабжение возобновится?Вместо немедленного перезапуска программы обработки, следует придерживаться контролируемого процесса восстановления.Шаг 1: Не нажимайте кнопку «Старт».После возобновления подачи электроэнергии сопротивляйтесь искушению немедленно продолжить обработку. Сначала осмотрите станок.Проверять:Остался ли резец внутри камня?Находится ли шпиндель близко к поверхности заготовки?Инструмент имеет видимые повреждения?Есть ли в зоне резки незакрепленные каменные обломки?Находятся ли оси X, Y и Z в безопасном положении?Если инструмент все еще зажат в камне, не пытайтесь принудительно перезапустить шпиндель под нагрузкой. Шаг 2: Сначала поднимите ось Z.В первую очередь следует сосредоточиться на оси Z. После включения станка вручную поднимите шпиндель, чтобы обеспечить безопасный зазор между инструментом и обрабатываемой поверхностью камня. Это важно, потому что перемещение по осям X или Y, когда инструмент еще касается заготовки, может привести к нежелательным царапинам или боковым ударам. Полезное правило для операторов: Поднимите Z → Проверьте зазор → Затем переместите X/Y. Эта простая привычка может предотвратить случайные повреждения во время восстановления. Шаг 3: Осмотрите режущий инструментВозможно, инструмент находился под давлением при резке, когда произошло отключение питания.Проверьте инструмент на наличие:Сломанные наконечникиТрещиныЧрезмерный износИзогнутые компонентыСвободно стоящие держатели инструментовАномальные контактные меткиЕсли инструмент был сильно вдавлен в камень в момент отключения электроэнергии, замена инструмента может быть безопаснее, чем немедленное продолжение производства. Поврежденный алмазный инструмент может привести к низкому качеству поверхности, даже если он не сломается сразу. Шаг 4: Верните все оси в исходное положение.После безопасного включения питания станка оси, как правило, следует вернуть в исходное положение с помощью процедуры возврата в исходное положение, выполняемой контроллером. Функция возврата в исходное положение позволяет системе управления заново установить координаты машины. Перед тем как отправиться домой: Убедитесь, что шпиндель и инструмент находятся на безопасной высоте и не будут сталкиваться с заготовкой, приспособлением или конструкцией станка. Никогда не следует предполагать, что предыдущее положение координат станка остается неизменным только потому, что шпиндель физически находится в том же месте. Шаг 5: Восстановите нулевую точку заготовки.Координаты станка и координаты заготовки — это не совсем одно и то же. После отключения электроэнергии станок может определить свое механическое эталонное положение после возврата в исходное положение, но исходное положение заготовки все равно необходимо подтвердить. Перепроверьте:X нольY нольZ нольПоложение заготовкиДлина инструмента или смещение инструментаПоложение крепленияВ частности, при обнулении оси Z убедитесь, что эталонное положение инструмента соответствует исходной настройке.  Как можно возобновить первоначальную программу резьбы по дереву?Именно эта часть требует наибольшего внимания. Если положение обрабатываемого оборудования не было зафиксировано до остановки, может потребоваться восстановить приблизительное положение остановки. Практическим методом восстановления является: 1. Выполните межосевое соединение машины.Верните все оси в исходное положение станка. 2. Определите место начала заготовки.Используйте маховик или функцию ручного перемещения, чтобы переместить шпиндель в исходное положение заготовки по осям X/Y. 3. Обнулите инструмент.Снова установите нулевую точку заготовки, используя тот же метод отсчета, что и перед обработкой. 4. Определите приблизительное место остановки.Проверьте программу обработки, траекторию движения инструмента, данные моделирования или информацию контроллера, чтобы приблизительно определить место остановки станка. 5. Переместитесь в безопасное место.Перед повторным запуском удерживайте инструмент над камнем и проверьте координаты X/Y/Z. 6. Проверьте траекторию движения инструмента.Если контроллер это позволяет, выполните пробный запуск или тщательно проверьте траекторию движения инструмента перед началом резки. 7. Возобновите работу постепенно.Первые несколько заездов следует тщательно контролировать.Если траектория движения инструмента не соответствует существующей резьбе, немедленно остановитесь. Что делать, если не удаётся точно определить положение остановки?Не стоит гадать вслепую. Если станок остановится посреди сложной 3D-резьбы, перезапуск с неправильной строки программы может привести к наложению срезов или оставить необработанный участок. Когда точное положение остановки неясно:Сравните реальную резьбу с моделью, созданной с помощью CAD/CAM.Проверьте последнюю видимую траекторию движения инструмента.Проверьте программную информацию контроллера.Измерьте обработанную площадь.Используйте моделирование, чтобы понять ожидаемое положение инструмента.Рекомендуется начинать заново с более раннего безопасного участка, а не с неопределенной линии.В случае с дорогостоящими каменными плитами, потратить несколько минут на проверку положения гораздо дешевле, чем ремонт или замена всей заготовки. Распространенные ошибки после отключения электроэнергииОшибкаВозможный результатУлучшение практикиНемедленно нажмите кнопку «Старт».Инструмент может столкнуться с камнем.Сначала проверьте, включен ли инструмент.Перемещение по осям X/Y перед поднятием оси Z.Инструмент может поцарапать заготовку.Сначала поднимите ZПропуск наведенияКоординатная ссылка может быть неверной.Перенастройте машину.Предположим, что старая нулевая точка осталась неизменной.Обработка может смещатьсяПовторно проверьте нулевое положение заготовки.Повторное использование поврежденного инструментаНекачественная обработка или поломка инструментаОсмотрите или замените инструмент.Угадывание строки программыДублирующаяся или отсутствующая обработкаПодтвердите положение остановкиВозобновление работы на полной скоростиОшибки могут быстро стать серьезными.Внимательно следите за первыми проходами. Как можно снизить риск возникновения проблем во время отключений электроэнергии?Эффективная процедура восстановления начинается еще до отключения электроэнергии. 1. Правильно сохраняйте программы обработки.Храните исходные файлы CAD/CAM и программы обработки в упорядоченном виде. В случае отключения электроэнергии у вас будет надежная точка отсчета для восстановления положения станка. 2. Запишите важные координаты заготовки.При выполнении сложных работ запись начала координат заготовки, информации об инструменте и параметрах обработки может значительно упростить восстановление. 3. Используйте соответствующую защиту от перенапряжения.Там, где это позволяют производственные условия, соответствующее оборудование для защиты электропитания может помочь снизить воздействие нестабильных электрических условий и внезапных колебаний напряжения. 4. Поддерживайте чистоту в зоне обслуживания оборудования.Вокруг электрических шкафов, кабелей, разъемов или движущихся компонентов не должно скапливаться каменная пыль, вода, стружка и рыхлые материалы. 5. Обучение операторов методам аварийно-спасательных работ.Каждый оператор должен знать основную последовательность действий: Остановить → Проверить → Поднять Z → Вернуться в исходное положение → Обнулить → Проверить → Возобновить. Это гораздо безопаснее, чем позволять разным операторам импровизировать после каждого перебоя в электроснабжении.  Означает ли отключение электроэнергии, что станок с ЧПУ поврежден?Не обязательно. Отключение электроэнергии в основном приводит к прерыванию работы оборудования, а не автоматически к его поломке. После восстановления электропитания машина может продолжить нормальную работу, если:Электрическая система работает в штатном режиме.Шпиндель и двигатели не демонстрируют никаких отклонений от нормы.Режущий инструмент цел.Оси могут правильно выполнить калибровку.Координаты заготовки можно восстановить.Программу обработки можно безопасно возобновить. Однако, если после остановки производства вы заметите ненормальный шум шпинделя, сигналы тревоги осей, ошибки контроллера, перегрев, необычную вибрацию или неточное позиционирование, остановите обработку и осмотрите соответствующую систему, прежде чем продолжать производство. Окончательные правила техники безопасности для операторов станков с ЧПУ для обработки камня.Внезапное отключение электроэнергии может занять всего несколько секунд, но процесс восстановления не следует торопить. Запомните эту последовательность: Питание восстановлено → Не запускать → Проверить инструмент → Поднять Z → Вернуть исходное положение → Обнулить → Проверить траекторию инструмента → Осторожно возобновить работу Самый важный урок прост: Никогда не следует предполагать, что машина может безопасно продолжить движение с того места, где она остановилась. Пять дополнительных минут осмотра могут предотвратить поломку резного инструмента, повреждение поверхности камня или превращение всей плиты в металлолом. При обработке камня на станках с ЧПУ безопасное восстановление после обработки так же важно, как и точность самой обработки.
    ЧИТАТЬ ДАЛЕЕ
  • Как перезапустить станок для обработки камня с ЧПУ после длительного простоя, не повредив его
    Как перезапустить станок для обработки камня с ЧПУ после длительного простоя, не повредив его
    Aug 03, 2026
    A прочный станок для резьбы по камню Он построен для непрерывного промышленного производства, но бывают моменты, когда ему приходится простаивать — во время праздников, переезда завода, сезонных изменений спроса или международных перевозок. Многие операторы совершают одну и ту же ошибку: они включают станок и сразу же начинают обработку. К сожалению, это один из самых быстрых способов сократить срок службы дорогостоящих компонентов, таких как шпиндель, линейные направляющие, шариковые винты, насосы и электронная система управления. В этом руководстве мы расскажем, что происходит с оборудованием во время длительного простоя, о пяти основных проверках перед перезапуском, а также дадим несколько советов по техническому обслуживанию, которые помогут предотвратить дорогостоящие простои. Чем отличается перезапуск простаивающего станка с ЧПУ?Оборудование, которое не работало несколько недель, находится не в том же состоянии, что и оборудование, работавшее вчера. В свободное время:Смазочное масло постепенно стекает или густеет.Охлаждающая вода загрязняется.Внутри электрощитов скапливается пыль.На электронных компонентах может конденсироваться влага.Подшипники и направляющие рельсы остаются неподвижными в течение длительного времени.Резиновые уплотнители начинают затвердевать.Ни одна из этих проблем не может быть видна снаружи, но в совокупности они могут серьезно повлиять на точность обработки и надежность станка. Вместо того чтобы считать, что всё в порядке, потратьте несколько минут на осмотр оборудования перед началом производства. Пять важных проверок перед перезапуском1. Очистите всю машину от пыли.Пыль — это не просто косметическая проблема. Каменная пыль очень мелкая и часто смешивается с влагой, образуя проводящие отложения, которые могут повлиять на электрические компоненты. Обратите особое внимание на:Внутреннее устройство шкафа управленияРадиаторы охлаждения драйверовПЛК и платы управленияКонцевые выключателиКабельные разъемыПоверхности датчиковИспользуйте чистый сжатый воздух или мягкий пылесос, предназначенный для электрооборудования. Избегайте чрезмерного давления воздуха непосредственно на чувствительные печатные платы. 2. Замените охлаждающую воду.Если ваш водоохладитель простаивал несколько недель, перед запуском в работу следует заменить охлаждающую жидкость. В старой воде могут содержаться:БактерииВодорослиместорождения полезных ископаемыхВзвешенные частицыЭти загрязнения снижают эффективность охлаждения и в конечном итоге могут засорить систему охлаждения шпинделя. Для достижения наилучших результатов:Полностью слейте старую воду.При необходимости промойте систему.Долейте очищенную воду или рекомендованную охлаждающую жидкость.Проверьте правильность циркуляции воды в водяном насосе.По возможности избегайте использования неочищенной водопроводной воды, особенно в регионах с жесткой водой. 3. Повторно смажьте направляющие и шариковые винты.Смазка имеет решающее значение для точности движений. После нескольких недель простоя масляная пленка, защищающая направляющие и шариковые винты, может перестать обеспечивать достаточную смазку. Перед обработкой:Нанесите свежую смазку.Медленно перемещайте каждую ось по всей ее длине.Дайте смазке равномерно распределиться.Убедитесь в исправности автоматических систем смазки.Эксплуатация направляющих без смазки — даже в течение нескольких минут — может ускорить износ и снизить точность позиционирования. 4. Включите питание и осмотрите систему управления.После завершения технического обслуживания оборудования следует осторожно включить станок, а не сразу загружать программу обработки. Проверять:Состояние драйвера сервоприводаТревожные сообщенияОпорные положения осейКнопка аварийной остановкиИндикаторы концевых выключателейРабота вентилятора охлажденияДавление воздуха (если применимо)Если появится какое-либо предупреждение, выявите и устраните проблему, прежде чем продолжить. Быстрая проверка сейчас может предотвратить гораздо более серьезные поломки в будущем. 5. Выполните разминочный забег.Даже если всё выглядит нормально, не стоит сразу же запускать производство. Вместо:Медленно перемещайте каждую ось.Запустите простую тестовую программу.Сначала запустите шпиндель на низкой скорости.Постепенно увеличивайте скорость вращения шпинделя.Наблюдайте за вибрацией и движением оборудования.Внимательно прислушайтесь к необычным звукам.Этот процесс прогрева позволяет подшипникам, смазочным материалам и механическим компонентам вернуться к нормальным рабочим условиям. Если вы услышите что-либо необычное, немедленно остановите производство и проведите расследование, прежде чем продолжать работу. Рекомендуемый контрольный список для перезапускаПункт проверкиЧто проверитьРекомендуемые действияОчистка машинПыль, мусор, электрощит.Перед включением питания тщательно очистите поверхность.Система охлажденияКачество и циркуляция водыЗамените охлаждающую жидкость и осмотрите насос.СмазкаРельсы, шариковые винты, смазочный насосДобавьте свежую смазку и проверьте движение.Электрическая системаСигнализация, концевые выключатели, аварийная остановкаПроверьте нормальную работу.Тест движенияПеремещение осей и вращение шпинделя.Перед обработкой дайте изделию прогреться в течение 5–10 минут.   Как долго может простаивать станок с ЧПУ для обработки камня?Универсального ответа нет, потому что окружающая среда имеет значение. Вообще говоря:Время простояРекомендуемое техническое обслуживаниеМенее 1 неделиПеред началом эксплуатации проведите базовую проверку.1–4 неделиОчистка, смазка, замена охлаждающей воды.Более 1 месяцаПроведите полную проверку перед перезапуском и процедуру прогрева.Более 3 месяцевПеред началом производства проводится комплексная механическая и электрическая проверка.  Профилактическое техническое обслуживание лучше, чем ремонт.Если ваше оборудование долгое время простаивает, небольшое плановое техническое обслуживание может существенно улучшить ситуацию. К передовым практикам относятся:Включайте устройство один раз в месяц.Поворачивайте каждую ось примерно 10 минут.Кратковременно запустите шпиндель на низкой скорости.Проверьте циркуляцию охлаждающей жидкости.Проверьте работу автоматической системы смазки.Держите электрощиток в сухом и герметичном состоянии.Эти простые действия помогают поддерживать смазку, уменьшать накопление влаги и сохранять электрическую систему в исправном состоянии. Распространенные ошибки при перезапуске, которых следует избегать.Многие поломки оборудования после длительных простоев вызваны простыми недочетами. Избегайте этих распространенных ошибок:Запуск производства сразу после включения питания.Забыли заменить старую охлаждающую воду.Игнорирование смазки перед началом движения.Работа шпинделя на полной скорости без предварительного прогрева.Пропуск проверок сигнализации и датчиков.Предположим, что с машиной всё в порядке, потому что она "выглядит чистой".Потратив 20–30 минут на осмотр, можно сэкономить часы, а то и дни, которые могли бы быть потрачены на непредвиденные простои. ЗаключениеПерезапуск промышленный фрезерный станок с ЧПУ для обработки камня Проблема, возникающая после длительного простоя, не сводится к простому нажатию кнопки питания. Пыль, испорченная охлаждающая жидкость, высохшая смазка и скрытые электрические неисправности — все это может повлиять на точность обработки и срок службы станка. Следуя структурированной процедуре перезапуска — очистке оборудования, замене охлаждающей жидкости, повторной смазке движущихся частей, проверке системы управления и выполнению надлежащего прогрева — вы можете снизить риск дорогостоящих поломок и обеспечить безопасное возвращение оборудования в производство. Для производителей, которым важна стабильная точность и бесперебойная работа оборудования, тщательная процедура перезапуска является одним из самых простых и экономически эффективных методов технического обслуживания.
    ЧИТАТЬ ДАЛЕЕ
  • Как станки с ЧПУ для резьбы по камню создают траектории движения инструмента: от проектирования до высокоточной обработки.
    Как станки с ЧПУ для резьбы по камню создают траектории движения инструмента: от проектирования до высокоточной обработки.
    Jul 28, 2026
    Многие впервые Станок для обработки камня с ЧПУ Покупатели задают один и тот же вопрос: «Как машина узнает, где нужно вырезать?» Ответ прост: машина не думает сама за себя. Каждое движение происходит по траектории, созданной программным обеспечением CAD/CAM до начала обработки. Траектория движения инструмента — это, по сути, подробный набор инструкций, указывающих станку с ЧПУ:С чего начать?В каком направлении двигаться?Насколько глубоко нужно резатьКакой инструмент использовать?Когда резьба будет завершенаБез правильно сгенерированной траектории инструмента даже самый современный станок для резьбы по камню с ЧПУ Невозможно получить точные результаты. В этой статье объясняется, как создается траектория движения инструмента при резьбе по камню, какую информацию она содержит и почему выбор правильного режущего инструмента так же важен, как и сам дизайн. Что такое траектория движения инструмента на станке с ЧПУ?Представьте себе траекторию движения инструмента как систему GPS-навигации для вашего станка с ЧПУ. Подобно тому, как GPS направляет водителя по поворотам, траектория движения инструмента направляет шпиндель по точкам. Вместо того чтобы сказать "Поверните налево через 100 метров", система сообщает машине примерно следующее:Переместить на X150 Y300Опустите инструмент до отметки Z-5 мм.Следуйте по этой кривойПоднимите инструментПерейдите к следующему участку для резьбы.Каждое движение шпинделя планируется до начала обработки. Контроллер просто следует этим инструкциям с высокой точностью. Полный процесс создания траектории движения инструмента.Создание траектории движения инструмента для резьбы по камню обычно включает пять основных этапов. Шаг 1 — Импортируйте или создайте дизайнВсё начинается с произведения искусства. В зависимости от вашего проекта, вы можете:Импортировать фотографиюОтсканируйте существующий чертежСоздание изображения вручнуюСоздайте рельефную модель в JDpaint.Для создания рельефа программное обеспечение преобразует изображение в модель высоты в оттенках серого. Вообще говоря:Темные участки становятся более глубокими при резьбе.Светлые участки остаются вышеУровни серого обеспечивают плавные переходы.Эта информация о высоте становится основой для траектории обработки. Шаг 2 — Выберите подходящий режущий инструментПрограммное обеспечение должно точно знать, какой именно инструмент будет установлен на станке. К типичным инструментам для резьбы по камню относятся:Фреза с плоским торцомФрезер для шарового носаV-битАлмазный камень К важным параметрам относятся:диаметр инструментаТип инструментаДлина инструментаУгол среза (если применимо)Если программное обеспечение предполагает использование шарообразного фрезера диаметром 6 мм, в то время как станок фактически использует плоский инструмент диаметром 10 мм, то готовая резьба не будет соответствовать проекту. Один неверно заданный параметр может повлиять на весь проект. Шаг 3 — Создание траектории инструментаПосле того, как будут готовы проектная информация и данные об инструменте, программное обеспечение CAM автоматически рассчитает траекторию обработки. В процессе вычислений программное обеспечение определяет:направление движения инструментаРасстояние для перешагиванияГлубина резанияПоследовательность обработкиБезопасная высота для передвиженияСгенерированная траектория движения инструмента отображается в виде сотен, а то и тысяч строк. Каждая линия соответствует одному перемещению режущего инструмента. В целом:Меньший шаг = более гладкая поверхностьБольший шаг обработки = более высокая скорость обработкиБольше линий траектории инструмента = более высокая детализация, но и большее время производства.Нахождение оптимального баланса зависит от материала и требуемого качества отделки. Шаг 4 — Экспорт траектории инструментаПосле проверки данные обработки экспортируются. Многие станки с ЧПУ для обработки камня, использующие систему управления NcStudio, сохраняют программы обработки в формате ENG. Процесс прост:Сохраните файл ENGСкопируйте его на USB-накопитель.Вставьте USB-кабель в контроллер ЧПУ.Загрузите файлНачало обработкиНа данном этапе у контроллера есть все необходимое для выполнения задачи. Шаг 5 — Выполнение резьбыКогда начинается обработка, контроллер ЧПУ считывает все инструкции, содержащиеся в файле ENG. Шпиндель точно следует за запрограммированными координатами, поддерживая при этом заданную глубину резания. Оператор контролирует процесс и при необходимости может корректировать условия резки. Несмотря на то, что траектория движения инструмента фиксирована, параметры обработки все же можно оптимизировать в процессе производства. Какую информацию содержит файл траектории инструмента ENG?Файл обработки ENG хранит гораздо больше, чем просто координаты. Типичная информация включает в себя:ДанныеЦельКоординаты X/Yположение перемещения инструментаглубина по оси ZГлубина резанияПоследовательность обработкиПорядок действийБезопасная высотаПредотвращение столкновенийИнструкции по кормлениюуправление перемещением инструментаВ отличие от чертежа, файл ENG сообщает станку, как изготовить изделие по данной конструкции, а не просто как оно должно выглядеть. Где устанавливаются скорость подачи и скорость вращения шпинделя?Многие новички считают, что эти значения сохраняются навсегда внутри траектории инструмента. В действительности опытные операторы часто регулируют их в процессе обработки. Контроллер NcStudio позволяет производить настройку в реальном времени с помощью элементов управления, позволяющих осуществлять ручную регулировку. Типичные принципы работы включают в себя:Материалы или операцияРекомендуемая регулировкаГранитНизкая скорость подачи, стабильное резаниеМраморСредняя скорость подачиПесчаникБолее высокая скорость подачиГрубая обработкаБолее быстрая подачаЗавершениеБолее медленная подача для лучшего качества поверхностиОптимальные настройки зависят от:твердость камняСостояние инструментаМощность шпинделяЭффективность охлажденияТребования к качеству поверхностиОпытные операторы прислушиваются к звуку резки и наблюдают за удалением стружки, внося при необходимости небольшие корректировки. Распространённые ошибки при создании траекторий обработки, которые допускают новички.Многие проблемы, возникающие при обработке материалов, берут начало еще до запуска станка. К наиболее распространенным ошибкам относятся:Выбор неправильного диаметра инструментаЗабыли обновить информацию об инструменте?Неправильная установка толщины заготовки.Выбор чрезмерной глубины резанияИспользование параметров чистовой обработки для черновой обработкиПропуск моделирования траектории движения инструмента перед обработкой.Большинство этих проблем можно избежать, проведя тщательный осмотр перед механической обработкой. Рабочий процесс создания траектории инструментаШагОперацияЦельШаг 1Импортировать или создать дизайнПодготовьте модель для резьбы по фотографии, рисунку или 3D-файлу.Шаг 2Выберите режущий инструментСогласуйте настройки программного обеспечения с фактическим режущим инструментом, установленным на станке.Шаг 3Сгенерировать траекторию инструментаРассчитайте каждое перемещение, глубину резания и траекторию обработки.Шаг 4Экспорт файла ENGСохраните траекторию движения инструмента в формате ENG и скопируйте её на USB-накопитель.Шаг 5Загрузите в контроллер.Откройте файл в системе Weihong и начните обработку. Заключительные мыслиТочность станка для резьбы по камню с ЧПУ напрямую зависит от точности траектории движения инструмента. Создание высококачественной траектории обработки требует большего, чем просто импорт проекта — оно включает в себя выбор правильного режущего инструмента, разработку оптимизированной стратегии обработки, проверку результата и корректировку параметров обработки в зависимости от обрабатываемого материала. Понимание этого рабочего процесса помогает операторам уменьшить количество ошибок, улучшить качество резьбы, продлить срок службы инструмента и максимально повысить эффективность станка. Независимо от того, изготавливаете ли вы рельефные панели, скульптуры, столешницы или надгробные камни, освоение построения траектории движения инструмента является одним из наиболее ценных навыков в обработке камня на станках с ЧПУ.
    ЧИТАТЬ ДАЛЕЕ
  • Опасен ли станок для обработки камня с ЧПУ? Настоящее руководство по технике безопасности, которое должен прочитать каждый оператор.
    Опасен ли станок для обработки камня с ЧПУ? Настоящее руководство по технике безопасности, которое должен прочитать каждый оператор.
    Jul 21, 2026
    Опасен ли станок для ЧПУ-резки по камню?Один из первых вопросов, который задают многие новые покупатели, звучит так: «Безопасна ли эта машина? Может ли она серьезно травмировать человека?»Честный ответ прост: Станок для резьбы по камню с ЧПУ — это промышленный станок для резки. Это не игрушка. Как и любое оборудование с высокоскоростным шпинделем и режущими инструментами, он сопряжен с потенциальными рисками. Однако современный Станки для резьбы по камню с ЧПУ Они оснащены множеством систем безопасности. При нормальной эксплуатации и надлежащей подготовке персонала несчастные случаи крайне редки. На самом деле, в большинстве случаев проблема не в самом оборудовании, а в небезопасных методах его эксплуатации. В этой статье объясняется, откуда берутся реальные риски и как их избежать. Любой станок с ЧПУ сопряжен с рисками, но они управляемы.Шпиндель станка с ЧПУ для обработки камня обычно вращается со скоростью 0–24 000 об/мин в зависимости от материала и процесса обработки.При таких скоростях режущий инструмент легко справляется с обработкой следующих материалов:ГранитМраморКварцИскусственный каменьКерамикаМедный купоросЕсли машина способна резать камень, то она, безусловно, может травмировать руку, попавшую в зону резки.Именно поэтому профессиональные производители встраивают в оборудование многоуровневую защиту. Встроенные функции безопасности, защищающие операторов.Большинство современных станков для обработки камня с ЧПУ включают в себя несколько важных механизмов безопасности.Функция безопасностиЦельКнопка аварийной остановкиНемедленно останавливает работу машины в аварийных ситуациях.Концевые выключателиНе допускайте выхода механизма за пределы допустимого диапазона перемещения.Защитные чехлыСнизьте воздействие пыли и предотвратите случайный контакт с движущимися частями.ЭлектрозащитаПомогает предотвратить перегрузки и электрические неисправности.Устойчивая рама машиныСводит к минимуму вибрацию и повышает стабильность работы. Три наиболее распространенные причины несчастных случаев на станках с ЧПУ.Примечательно, что поломки оборудования не являются основной причиной травм. Большинство несчастных случаев происходит из-за того, что операторы игнорируют основные правила техники безопасности. 1. Использование перчаток во время работы на станке.Многие считают, что перчатки всегда повышают безопасность. При обработке на станках с ЧПУ может быть верно обратное. Свободно надетые перчатки могут зацепиться за вращающиеся инструменты или шпиндели и в считанные секунды притянуть руку к зоне резки.Рекомендация: Никогда не надевайте свободные перчатки во время работы шпинделя. 2. Очистка от пыли перед остановкой машины.В процессе обработки камня образуется большое количество пыли и стружки.Некоторые операторы инстинктивно тянутся внутрь, чтобы смахнуть мусор, пока машина еще движется.Даже если кажется, что шпиндель вращается медленно, он все равно может вращаться с опасной скоростью.Всегда ждите, пока:Шпиндель полностью остановился.Все оси останавливаютсяКонтроллер показывает, что обработка завершена.Только после этого следует начинать уборку. 3. Слишком ранняя смена инструментовПосле нажатия кнопки «Стоп» шпиндель может продолжить вращение из-за инерции.Извлечение инструмента до его полной остановки может привести к следующим последствиям:СокращенияЛетающие инструментыПовреждение держателя инструментаПеред сменой инструмента всегда убедитесь, что шпиндель полностью остановился. Ежедневные правила техники безопасности, которые имеют большое значение.Опытные водители вырабатывают навыки, которые предотвращают несчастные случаи задолго до того, как они произойдут.Перед началомПроверьте надежность затяжки инструмента.Проверьте поток охлаждающей воды.Убедитесь, что кнопка аварийной остановки работает исправно.Убедитесь, что заготовка надежно зафиксирована.Удалите с рабочего стола станка ненужные предметы.В процессе обработкиНе приближайтесь к зоне обработки материалов.Никогда не засовывайте руки внутрь работающего станка.Держите детей и посторонних лиц подальше.Обратите внимание на аномальные вибрации или необычные звуки.После обработкиДождитесь полной остановки шпинделя.Удалите стружку и пыль.Проверьте износ инструмента.Выключите питание, если устройство не будет использоваться в течение длительного периода времени. Почему обучение операторов важнее опытаМногие считают, что опытные работники никогда не ошибаются. В действительности, опытные операторы иногда проявляют чрезмерную самоуверенность и пренебрегают мерами безопасности. С другой стороны, новички, которые тщательно следуют инструкциям по эксплуатации, часто демонстрируют отличные показатели безопасности. Наиболее безопасными операторами являются те, кто неукоснительно следует стандартным процедурам, независимо от стажа работы. Простые правила работы в мастерской, которые стоит разместить рядом с каждой машиной.Размещение небольшого напоминания рядом с станком с ЧПУ может помочь закрепить навыки безопасной работы.DoНеНаденьте защитные очки.При обработке материалов надевайте свободные перчатки.Подождите, пока шпиндель не остановится.Загляните внутрь работающего станка.При необходимости нажмите кнопку аварийной остановки.Снимите защитные кожухи или защитные крышки.Поддерживайте чистоту на рабочем месте.Отвлекать оператора во время обработкиСоблюдайте график технического обслуживания.Игнорируйте необычные звуки или вибрацию. Наша служба безопасности перед доставкойПеред отправкой каждой машины с нашего завода мы помогаем клиентам понять правила безопасной эксплуатации, предоставляя следующую информацию:Полное обучение работе с оборудованиемМеры предосторожности перед запускомИнструкции по замене инструментаРекомендации по ежедневному техническому обслуживаниюИнструкции по эксплуатацииУдаленная техническая поддержка по мере необходимостиНаша цель — не только предоставить высокопроизводительный маршрутизатор а также помочь каждому оператору использовать его безопасно и уверенно с первого дня. Заключительные мыслиБезопасность станок для резьбы по камню с ЧПУ Это мощный промышленный инструмент. Он заслуживает уважения, но бояться его не следует. Современные машины оснащены множеством средств защиты, и подавляющее большинство несчастных случаев на производстве происходит из-за небезопасных привычек, а не из-за неисправностей оборудования. Запомните три простых правила:Во время работы никогда не надевайте свободные перчатки.Никогда не засовывайте руку в механизм, пока все движения не прекратятся.Никогда не меняйте инструмент, пока шпиндель полностью не остановится.Выработайте эти навыки с самого начала, и ваш станок с ЧПУ останется продуктивным и надежным партнером на долгие годы.
    ЧИТАТЬ ДАЛЕЕ
1 2 3 4
Всего 4страницы

оставить сообщение

оставить сообщение
Если вас заинтересовала наша продукция и вы хотите узнать более подробную информацию, пожалуйста, оставьте сообщение здесь, мы ответим вам как можно скорее.
представлять на рассмотрение

Дом

Продукты

WhatsApp

контакт